Ramos Industrial
  • Link to LinkedIn
  • Home
  • Servicios
    • Maquinaria Especial
    • Automatización y Robótica
    • Instalaciones Eléctricas
    • Mantenimiento Industrial
    • Suministros Industriales
    • Ramos Solar
  • La Empresa
  • Actualidad
  • Blog Técnico
  • Contacto
  • Click to open the search input field Click to open the search input field Buscar
  • Menú Menú
Mantenimiento Industrial, Soluciones Industriales

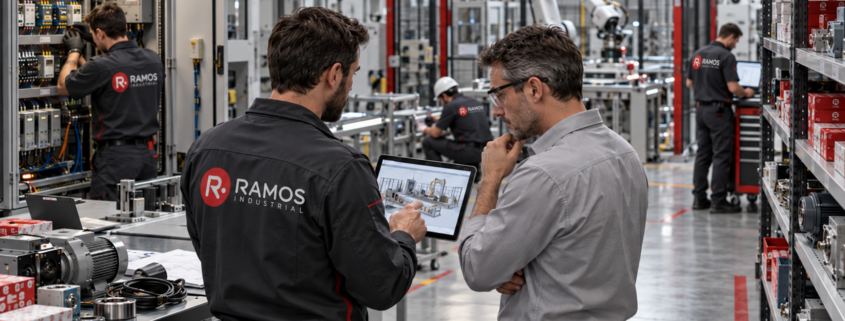
Proveedor industrial integral: ventajas de trabajar con un único interlocutor técnico

Cuando coordinar proveedores se convierte en parte del problema

En una planta industrial, muchas necesidades técnicas no encajan en una sola categoría.

Una avería puede requerir suministro de repuesto, diagnóstico eléctrico, intervención mecánica, revisión de cuadro, ajuste de automatización y coordinación con producción. Una mejora de proceso puede implicar ingeniería, instalación eléctrica, neumática, seguridad de máquina, programación, puesta en marcha y mantenimiento posterior.

Cuando cada parte depende de un proveedor distinto, la coordinación puede convertirse en un problema añadido.

Aparecen llamadas, correos, visitas, dudas de alcance, tiempos muertos, responsabilidades cruzadas y decisiones que nadie termina de asumir por completo. Cada proveedor mira su parte, pero la planta necesita que alguien entienda el conjunto.

Por eso, trabajar con un proveedor industrial integral puede aportar mucho valor: no porque haga “de todo” de forma genérica, sino porque puede coordinar distintas capacidades técnicas con una visión común del proceso y de la instalación.

Qué significa ser proveedor industrial integral

Un proveedor industrial integral es aquel que puede acompañar a una empresa industrial en varias necesidades técnicas relacionadas entre sí.

No se trata solo de vender producto o prestar un servicio puntual. Se trata de entender la planta, sus equipos, sus urgencias, sus puntos críticos y sus objetivos de mejora.

En la práctica, un proveedor integral puede combinar capacidades como:

  • suministro industrial,
  • repuesto eléctrico,
  • mantenimiento preventivo y correctivo,
  • instalaciones eléctricas industriales,
  • cuadros eléctricos,
  • automatización y robótica,
  • maquinaria especial,
  • soluciones a medida,
  • digitalización industrial,
  • asistencia técnica,
  • reparación y taller,
  • soporte ante urgencias.

La ventaja no está únicamente en disponer de más servicios. La ventaja está en que esos servicios estén conectados entre sí.

Cuando quien instala también entiende el mantenimiento posterior, el proyecto se plantea de otra manera. Cuando quien suministra conoce las averías habituales de la planta, puede ayudar mejor a definir repuestos críticos. Cuando quien automatiza entiende el proceso y sus incidencias, puede diseñar soluciones más útiles.

1.Menos tiempo perdido en coordinación

Uno de los beneficios más claros de trabajar con un único interlocutor técnico es reducir el tiempo dedicado a coordinar proveedores.

En un proyecto industrial o en una avería compleja, la coordinación consume mucho tiempo:

  • explicar el problema varias veces,
  • pedir varias ofertas,
  • aclarar límites de alcance,
  • coordinar visitas,
  • resolver dudas entre proveedores,
  • decidir quién hace cada parte,
  • revisar plazos,
  • evitar interferencias,
  • controlar responsabilidades.

Cuando hay un interlocutor técnico capaz de integrar varias áreas, la comunicación se simplifica.

La empresa no tiene que actuar como coordinadora permanente entre suministro, instalación, mantenimiento, automatización o ingeniería. Puede apoyarse en un equipo que entienda el conjunto y organice mejor la respuesta.

2.Menos errores entre diseño, ejecución y mantenimiento

Muchos problemas industriales aparecen en los límites entre fases.

Un proyecto se diseña de una manera, se ejecuta con cambios, se pone en marcha con prisas y después mantenimiento hereda una instalación difícil de revisar, documentar o reparar.

Cuando diseño, ejecución y mantenimiento no están bien conectados, pueden aparecer problemas como:

  • cuadros eléctricos poco accesibles,
  • componentes difíciles de sustituir,
  • repuestos no identificados,
  • documentación incompleta,
  • sensores mal ubicados,
  • falta de espacio para futuras ampliaciones,
  • soluciones que funcionan, pero son difíciles de mantener,
  • automatizaciones sin suficiente criterio de operación real.

Un proveedor integral puede reducir estos problemas porque piensa en todo el ciclo: necesidad, diseño, ejecución, puesta en marcha y soporte posterior.

La pregunta no es solo si la instalación funciona hoy. También importa si será mantenible mañana.

3.Mejor conocimiento de la planta

En industria, el conocimiento acumulado tiene mucho valor.

Cada planta tiene sus particularidades: equipos antiguos, modificaciones acumuladas, líneas críticas, repuestos difíciles, condiciones ambientales, hábitos de uso, limitaciones de espacio, procesos sensibles y prioridades de producción.

Cuando un proveedor trabaja de forma continuada con una empresa, ese conocimiento se va acumulando. Y ese conocimiento permite responder mejor.

Por ejemplo:

  • sabe qué líneas son más críticas,
  • conoce referencias habituales,
  • identifica averías repetitivas,
  • entiende qué equipos no pueden parar,
  • conoce cómo se han hecho instalaciones anteriores,
  • puede anticipar problemas de repuesto,
  • sabe qué soluciones encajan mejor en esa planta.

Esta cercanía técnica no se improvisa. Se construye con tiempo, experiencia y presencia real en planta.

4.Mejor respuesta ante urgencias

Cuando se produce una avería, el tiempo importa.

Si hay que localizar primero quién puede revisar el cuadro, quién suministra el repuesto, quién conoce la máquina, quién puede intervenir y quién asume la coordinación, la parada se alarga.

Un proveedor industrial integral puede ayudar a reducir ese tiempo porque combina varias capacidades:

  • diagnóstico técnico,
  • suministro de material,
  • mantenimiento,
  • reparación,
  • instalación,
  • automatización,
  • soporte de ingeniería,
  • conocimiento previo de la planta.

Esto no significa que todas las urgencias se resuelvan de inmediato. Pero sí permite una respuesta más ordenada y con menos incertidumbre.

En una parada, saber a quién llamar y que ese interlocutor entienda el problema completo puede marcar una diferencia importante.

5.Mejor definición de repuestos críticos

El suministro industrial aporta mucho más valor cuando está conectado con mantenimiento.

No se trata solo de tener referencias en stock. Se trata de saber qué referencias son importantes para cada planta.

Un proveedor que conoce las instalaciones puede ayudar a definir mejor:

  • repuestos eléctricos críticos,
  • motores importantes,
  • elementos de automatización,
  • sensores,
  • contactores,
  • fuentes de alimentación,
  • variadores,
  • neumática e hidráulica,
  • transmisión,
  • consumibles técnicos,
  • componentes obsoletos o difíciles de conseguir.

La gestión de repuestos mejora cuando se combina el conocimiento de mantenimiento con la capacidad de suministro.

Así se evita tanto el exceso de stock innecesario como la falta de material crítico cuando aparece una avería.

6.Proyectos de mejora con visión completa

Muchas mejoras industriales no son solo eléctricas, mecánicas o de automatización. Suelen mezclar varias disciplinas.

Por ejemplo:

  • automatizar una operación manual,
  • mejorar una línea con muchas microparadas,
  • renovar un cuadro eléctrico,
  • incorporar sensórica,
  • conectar datos de máquina,
  • adaptar una instalación,
  • mejorar seguridad de máquina,
  • sustituir un equipo obsoleto,
  • diseñar una solución a medida.

En estos casos, un proveedor integral puede aportar una visión más completa. No mira solo la pieza que hay que cambiar, sino el proceso, la instalación, la operación, el mantenimiento y la evolución futura.

Esta visión es especialmente útil en proyectos donde intervienen ingeniería, instalación, automatización, mantenimiento y producción.

7.Datos, mantenimiento y decisiones de planta

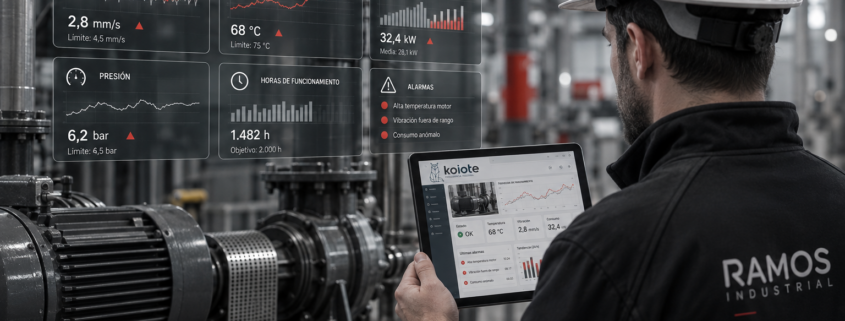
Cada vez más decisiones industriales se apoyan en datos: alarmas, consumos, temperaturas, vibraciones, ciclos, microparadas, tiempos de proceso o estados de máquina.

Pero los datos por sí solos no resuelven nada. Hay que conectarlos con conocimiento técnico y capacidad de actuación.

Por eso, la digitalización industrial tiene más sentido cuando está conectada con mantenimiento, ingeniería e instalaciones.

Un proveedor integral puede ayudar a responder preguntas como:

  • qué datos merece la pena capturar,
  • qué equipo conviene monitorizar,
  • qué señales pueden anticipar averías,
  • qué alertas son útiles para mantenimiento,
  • qué intervención debe hacerse cuando aparece una desviación,
  • qué repuesto conviene preparar,
  • qué mejora debe priorizarse.

La tecnología debe servir para tomar mejores decisiones en planta, no para generar más información sin uso.

Cuándo tiene sentido buscar un proveedor integral

Trabajar con un proveedor integral puede ser especialmente útil cuando:

  • la planta tiene muchas necesidades técnicas conectadas,
  • hay averías recurrentes que afectan a varias áreas,
  • se quiere reducir tiempo de coordinación,
  • hay proyectos de mejora o automatización,
  • se necesita apoyo en mantenimiento e instalaciones,
  • el suministro técnico es crítico para la continuidad,
  • hay equipos antiguos o modificaciones acumuladas,
  • se quiere mejorar la respuesta ante urgencias,
  • se busca una relación técnica de largo plazo.

No todas las necesidades requieren un proveedor integral. Para una compra puntual o una intervención muy concreta, puede bastar con un especialista. Pero cuando la necesidad afecta a la continuidad, la coordinación o la evolución técnica de la planta, la visión integral aporta más valor.

Tabla resumen de ventajas

Ventaja Qué aporta a la planta
Un único interlocutor Menos tiempo de coordinación y comunicación más clara
Visión completa Mejor conexión entre suministro, instalación, mantenimiento e ingeniería
Menos errores Menos fallos entre diseño, ejecución y mantenimiento
Conocimiento acumulado Mejor respuesta porque se conoce la planta
Mejor gestión de repuestos Stock más útil y menos improvisación
Respuesta ante urgencias Diagnóstico y actuación más coordinados
Proyectos mejor planteados Soluciones pensadas para funcionar y mantenerse
Datos conectados con acción Digitalización orientada a decisiones reales

Conclusión: una planta necesita algo más que proveedores sueltos

Una planta industrial no funciona por departamentos aislados. Una avería, una mejora o una ampliación suelen afectar a varias áreas al mismo tiempo.

Por eso, trabajar con un proveedor industrial integral puede reducir errores, simplificar la coordinación y mejorar la respuesta ante necesidades técnicas complejas.

La clave está en contar con un equipo capaz de entender el proceso de principio a fin: suministro, mantenimiento, instalaciones, automatización, maquinaria especial, datos y soporte técnico.

En Ramos Industrial acompañamos a empresas industriales como socio técnico global, combinando suministro industrial, instalaciones eléctricas, mantenimiento, automatización, robótica, maquinaria especial y digitalización industrial junto con Koiote.

Consulta con Ramos Industrial cómo podemos ayudarte a coordinar suministro, mantenimiento, instalaciones y soluciones técnicas para tu planta.

Preguntas frecuentes

¿Qué es un proveedor industrial integral?

Es un proveedor capaz de cubrir y coordinar varias necesidades técnicas de una planta industrial, como suministro, mantenimiento, instalaciones, automatización, ingeniería, reparación o digitalización.

¿Qué ventaja tiene trabajar con un único interlocutor técnico?

Reduce tiempo de coordinación, evita responsabilidades diluidas y permite una respuesta más ordenada ante averías, proyectos o mejoras.

¿Un proveedor integral sustituye a todos los especialistas?

No siempre. En algunos casos puede coordinar o integrar especialistas. Su valor está en entender el conjunto y ayudar a que la solución funcione en planta.

¿Cuándo conviene buscar un proveedor industrial integral?

Cuando hay necesidades técnicas conectadas, averías recurrentes, proyectos complejos, urgencias, falta de coordinación o necesidad de una relación técnica de largo plazo.

¿Qué áreas puede integrar Ramos Industrial?

Suministro industrial, electricidad industrial, instalaciones, mantenimiento, automatización, robótica, maquinaria especial, soluciones a medida y digitalización industrial junto con Koiote Inteligencia Industrial.
27 de septiembre de 2026
https://www.ramos.es/wp-content/uploads/2026/09/Proveedor-industrial-integral.png 941 1672 Pedro Latorre https://ramosindustrial.com/wp-content/uploads/2025/03/Logo-Ramos-Industrial-300x138.png Pedro Latorre2026-09-27 17:55:552026-09-27 17:55:55Proveedor industrial integral: ventajas de trabajar con un único interlocutor técnico
Digitalización industrial, Mantenimiento Industrial

Qué datos de máquina ayudan a anticipar averías en planta industrial

Datos de máquina anticipar averías

No todos los datos sirven para anticipar averías

En mantenimiento industrial se habla cada vez más de datos, sensórica, cuadros de mando y mantenimiento predictivo. Pero hay una idea importante: no todos los datos son igual de útiles.

Medir por medir no reduce averías. Para que un dato ayude a mantenimiento, debe cumplir tres condiciones:

  • estar relacionado con un equipo o proceso importante,
  • indicar una desviación antes de que aparezca la avería,
  • permitir tomar una decisión concreta.

El objetivo no es llenar la planta de sensores ni generar más pantallas. El objetivo es detectar señales que ayuden a intervenir antes de que una incidencia acabe en parada.

Por eso, antes de hablar de tecnología, conviene hacerse una pregunta sencilla:

¿Qué datos nos permitirían saber que una máquina empieza a comportarse peor de lo normal?

La respuesta dependerá de cada planta, pero hay varias familias de datos especialmente útiles.

1.Vibración

La vibración es uno de los datos más utilizados para anticipar problemas mecánicos.

Puede ayudar a detectar:

  • desequilibrios,
  • desalineaciones,
  • rodamientos deteriorados,
  • holguras,
  • problemas en acoplamientos,
  • desgaste en elementos rotativos,
  • funcionamiento anómalo de motores, bombas o ventiladores.

En muchos equipos, la avería no aparece de golpe. Antes se produce un aumento progresivo de vibración o un cambio en el patrón habitual.

Esto puede ser especialmente útil en:

  • motores críticos,
  • bombas,
  • ventiladores,
  • compresores,
  • reductores,
  • transportadores,
  • maquinaria rotativa.

El dato de vibración debe interpretarse con criterio técnico. No basta con saber que “vibra más”. Hay que entender qué equipo es, cómo trabaja, cuál es su comportamiento normal y qué cambio puede indicar deterioro.

2.Temperatura

La temperatura es otro dato clave para mantenimiento.

Un aumento anómalo de temperatura puede indicar fricción, sobrecarga, falta de ventilación, fallo de lubricación, conexiones eléctricas defectuosas o componentes trabajando al límite.

Puede aplicarse a:

  • motores,
  • rodamientos,
  • reductores,
  • cuadros eléctricos,
  • variadores,
  • transformadores,
  • bombas,
  • sistemas hidráulicos,
  • hornos o equipos de proceso.

En cuadros eléctricos, por ejemplo, la temperatura puede revelar puntos calientes provocados por contactos mal apretados, sobrecargas o componentes deteriorados. En motores o rodamientos, puede indicar desgaste o problemas de lubricación.

La temperatura es especialmente útil cuando se analiza su tendencia. Un valor puntual puede no decir demasiado. Una subida progresiva respecto al comportamiento habitual sí puede ser una señal temprana.

3.Consumo eléctrico e intensidad

El consumo eléctrico y la intensidad de trabajo pueden aportar mucha información sobre el estado de una máquina.

Un motor que empieza a consumir más de lo habitual puede estar trabajando con mayor carga, rozamiento, desalineación, atasco, desgaste mecánico o problemas en el proceso.

Estos datos pueden ayudar a detectar:

  • sobrecargas,
  • motores trabajando fuera de rango,
  • bombas forzadas,
  • ventiladores con obstrucciones,
  • transportadores con exceso de esfuerzo,
  • variaciones de proceso,
  • pérdida de eficiencia.

También pueden ser útiles para comparar máquinas similares. Si dos equipos hacen el mismo trabajo, pero uno consume mucho más, puede haber una desviación que merece revisión.

En mantenimiento predictivo, el consumo eléctrico no debe verse solo como dato energético. También puede ser una señal de salud del equipo.

4.Presión, caudal y nivel

En instalaciones neumáticas, hidráulicas, de bombeo o fluidos, los datos de presión, caudal y nivel pueden anticipar problemas importantes.

Una caída de presión, un caudal irregular o una variación fuera de rango puede indicar:

  • fugas,
  • filtros saturados,
  • bombas desgastadas,
  • válvulas defectuosas,
  • obstrucciones,
  • pérdida de rendimiento,
  • problemas de regulación,
  • consumo anómalo de aire o fluido.

Estos datos son especialmente relevantes en:

  • sistemas de bombeo,
  • circuitos hidráulicos,
  • redes neumáticas,
  • refrigeración,
  • lubricación,
  • procesos con fluidos,
  • instalaciones auxiliares.

Una fuga neumática puede parecer un problema menor, pero si se repite o se mantiene en el tiempo puede aumentar consumos, reducir eficiencia y forzar otros equipos.

5.Alarmas y microparadas

Las alarmas son una fuente de información muy valiosa, pero muchas veces no se analizan con suficiente detalle.

En muchas plantas, las alarmas se atienden cuando aparecen, se rearman y se continúa. El problema es que, si no se registran y analizan, se pierde información sobre patrones repetitivos.

Conviene revisar:

  • alarmas más frecuentes,
  • alarmas que aparecen antes de una parada,
  • alarmas asociadas a una máquina concreta,
  • alarmas por turno o por producto,
  • microparadas recurrentes,
  • tiempos de recuperación,
  • secuencias de alarmas.

Una microparada aislada puede parecer poco importante. Pero muchas microparadas acumuladas pueden tener un impacto importante en productividad y pueden anticipar un fallo mayor.

El análisis de alarmas ayuda a pasar de “apagar fuegos” a detectar tendencias.

6.Ciclos, tiempos de proceso y rendimiento

Los tiempos de ciclo también pueden anticipar problemas.

Si una máquina empieza a tardar más en completar una operación, puede haber una pérdida de rendimiento, desgaste mecánico, problemas de ajuste, falta de presión, sensores inestables o movimientos más lentos de lo normal.

Datos útiles:

  • tiempo de ciclo,
  • tiempo de espera,
  • tiempo de arranque,
  • tiempo de parada,
  • velocidad real,
  • producción por hora,
  • rechazos,
  • rendimiento frente a estándar,
  • OEE o disponibilidad.

Estos datos conectan mantenimiento con producción. No siempre una avería empieza con una parada. A veces empieza con una pérdida progresiva de rendimiento.

7.Datos de variadores, PLCs y sistemas de control

Muchas plantas ya tienen datos disponibles sin necesidad de instalar sensores nuevos.

Los variadores, PLCs, HMIs, SCADAs y sistemas de control pueden aportar información como:

  • horas de funcionamiento,
  • intensidad,
  • frecuencia,
  • alarmas,
  • fallos,
  • estados de máquina,
  • ciclos,
  • velocidades,
  • temperaturas internas,
  • señales de entrada y salida,
  • eventos de seguridad,
  • tiempos de parada.

Antes de plantear un proyecto de mantenimiento predictivo, conviene revisar qué datos ya existen y cómo pueden aprovecharse.

A veces el primer paso no es añadir más sensórica, sino ordenar y visualizar mejor la información que la máquina ya genera.

8.Historial de mantenimiento y averías

Los datos de máquina son importantes, pero deben cruzarse con el historial de mantenimiento.

Conviene registrar:

  • qué avería ocurrió,
  • cuándo ocurrió,
  • cuánto duró,
  • qué equipo afectó,
  • qué repuesto se utilizó,
  • qué causa se identificó,
  • qué intervención se realizó,
  • si había señales previas,
  • si la avería se repite.

Este historial permite relacionar datos técnicos con averías reales.

Por ejemplo, si antes de varias averías aparece un aumento de temperatura, una alarma concreta o una subida de consumo, esa señal puede convertirse en indicador de alerta.

El conocimiento de mantenimiento es fundamental para interpretar los datos. Sin esa experiencia, los datos pueden generar ruido.

Cómo elegir qué datos medir primero

No hace falta empezar midiendo todo.

Una forma práctica de priorizar sería:

  1. Identificar equipos críticos.
  2. Revisar paradas más costosas o repetitivas.
  3. Analizar qué señales aparecieron antes de la avería.
  4. Comprobar qué datos ya existen.
  5. Definir qué variable puede anticipar el fallo.
  6. Establecer límites, tendencias o alertas.
  7. Asociar cada alerta a una acción de mantenimiento.

La clave es empezar por un problema concreto.

No es lo mismo decir “queremos datos de planta” que decir:

Queremos anticipar fallos en esta bomba porque cuando se para genera una parada de línea.

Esa segunda frase permite elegir mejor qué medir y para qué.

Tabla resumen de datos útiles

Dato de máquina Qué puede anticipar
Vibración Rodamientos, desalineación, desequilibrio, desgaste
Temperatura Sobrecarga, fricción, mala ventilación, conexiones defectuosas
Consumo eléctrico Sobreesfuerzo, atasco, pérdida de eficiencia
Presión / caudal Fugas, obstrucciones, bombas o válvulas deterioradas
Alarmas Patrones repetitivos, fallos previos a parada
Microparadas Problemas de ciclo, sensores, ajustes o alimentación
Tiempos de ciclo Pérdida de rendimiento o movimientos anómalos
Datos de PLC / variador Estados, fallos, cargas, horas y eventos
Historial de averías Relación entre señales previas y fallos reales

Convertir datos en acciones

Un dato solo tiene valor si permite actuar.

Por ejemplo:

  • si aumenta la vibración, revisar rodamientos o alineación;
  • si sube la temperatura, comprobar ventilación, carga o conexiones;
  • si crece el consumo, revisar esfuerzo mecánico o proceso;
  • si se repite una alarma, analizar causa raíz;
  • si aumentan las microparadas, revisar sensores, ajustes o secuencia;
  • si una bomba pierde caudal, revisar filtros, válvulas o desgaste.

La finalidad no es tener más información, sino tomar mejores decisiones de mantenimiento.

El papel de Koiote y Ramos Industrial

Koiote Inteligencia Industrial puede ayudar a capturar, ordenar y visualizar datos industriales para convertirlos en información útil. Ramos Industrial aporta conocimiento técnico de planta, mantenimiento, instalaciones, automatización y capacidad de intervención.

Esa combinación es importante porque el mantenimiento predictivo no es solo un proyecto de datos. Es un proyecto industrial.

Los datos deben conectarse con máquinas reales, averías reales y decisiones reales.

Conclusión: medir mejor para intervenir antes

Los datos de máquina pueden ayudar a anticipar averías, pero solo si se eligen con criterio.

Vibración, temperatura, consumo eléctrico, presión, caudal, alarmas, microparadas, tiempos de ciclo, datos de PLCs y variadores pueden aportar señales muy valiosas para mantenimiento.

La clave está en empezar por equipos críticos, identificar qué fallos se quieren anticipar y convertir cada alerta en una acción concreta.

En Ramos Industrial y Koiote Inteligencia Industrial ayudamos a empresas industriales a transformar datos de planta en información útil para mantenimiento, producción y continuidad operativa.

Consulta con Koiote y Ramos Industrial qué datos de máquina pueden ayudarte a anticipar averías en tu planta.

Preguntas frecuentes

¿Qué datos son más útiles para mantenimiento predictivo?

Depende del equipo, pero suelen ser útiles vibración, temperatura, consumo eléctrico, presión, caudal, alarmas, microparadas, ciclos y datos de PLCs o variadores.

¿Hace falta instalar sensores nuevos?

No siempre. Muchas máquinas ya generan datos útiles en PLCs, variadores, HMIs o SCADAs. Conviene revisar primero qué información existe.

¿Qué equipos conviene monitorizar primero?

Los equipos críticos, los que generan paradas costosas, los que tienen averías repetitivas o aquellos cuyo fallo deja señales previas medibles.

¿Los datos sustituyen al mantenimiento preventivo?

No. Los datos complementan el conocimiento técnico y ayudan a decidir mejor cuándo revisar, intervenir o preparar repuestos.

¿Por dónde empezar?

Por una máquina o línea crítica, definiendo qué avería se quiere anticipar, qué datos pueden detectarla y qué acción tomará mantenimiento si aparece una alerta.

18 de septiembre de 2026
https://www.ramos.es/wp-content/uploads/2026/09/Mantenimiento_industrial_datos_tiempo_real.png 1024 1536 Pedro Latorre https://ramosindustrial.com/wp-content/uploads/2025/03/Logo-Ramos-Industrial-300x138.png Pedro Latorre2026-09-18 21:09:542026-09-18 21:09:54Qué datos de máquina ayudan a anticipar averías en planta industrial
Electricidad Industrial, Mantenimiento Industrial

Cuadros eléctricos industriales: señales de que necesitan revisión o actualización

Termografia en cuadros eléctricos industriales

El cuadro eléctrico también envejece

En muchas plantas industriales, los cuadros eléctricos llevan años funcionando sin grandes incidencias. Mientras la instalación trabaja, la tendencia natural es no tocarlos. Pero un cuadro eléctrico industrial también envejece.

Con el paso del tiempo, cambian las máquinas, se amplían líneas, se añaden sensores, se sustituyen variadores, se modifican maniobras y se incorporan nuevos equipos. Muchas veces esas modificaciones se van acumulando sobre cuadros que no fueron diseñados para la situación actual de la planta.

El resultado puede ser una instalación que sigue funcionando, pero con más riesgo de averías, disparos, calentamientos, fallos intermitentes, problemas de seguridad o dificultades de mantenimiento.

Revisar un cuadro eléctrico no significa cambiarlo todo. Significa comprobar si sigue siendo seguro, fiable, mantenible y adecuado para el uso real que tiene hoy.

1. Disparos frecuentes o difíciles de explicar

Una de las señales más claras de que un cuadro eléctrico necesita revisión son los disparos frecuentes de protecciones.

Puede tratarse de magnetotérmicos, diferenciales, guardamotores, fusibles, relés térmicos u otros elementos de protección.

Un disparo puntual puede deberse a una causa concreta. Pero cuando los disparos se repiten, conviene analizar el origen.

Algunas posibles causas son:

  • sobrecargas,
  • protecciones mal dimensionadas,
  • componentes deteriorados,
  • derivaciones,
  • humedad,
  • polvo,
  • calentamientos,
  • cables dañados,
  • ampliaciones mal integradas,
  • equipos que trabajan por encima de lo previsto.

El riesgo está en limitarse a rearmar la protección sin investigar. Si una protección dispara, está dando información. Ignorarla puede terminar en una avería mayor o en una parada más grave.

2. Calentamientos, olor o decoloración

El calor es una señal que nunca debe pasarse por alto.

Un cuadro eléctrico puede calentarse por exceso de carga, mala ventilación, conexiones flojas, contactores deteriorados, bornas en mal estado o componentes que trabajan al límite.

Algunas señales de alerta son:

  • olor a quemado,
  • decoloración en cables o bornas,
  • marcas oscuras,
  • plástico deteriorado,
  • ventiladores que no funcionan,
  • temperatura elevada dentro del armario,
  • componentes muy calientes,
  • ruido anormal en contactores o relés.

En estos casos, la revisión debe ser prioritaria. Un calentamiento localizado puede parecer un problema menor, pero puede afectar a la seguridad, provocar fallos intermitentes, reducir la vida útil de los componentes e incluso aumentar el riesgo de incendio.

3. Termografía eléctrica: una revisión preventiva muy recomendable

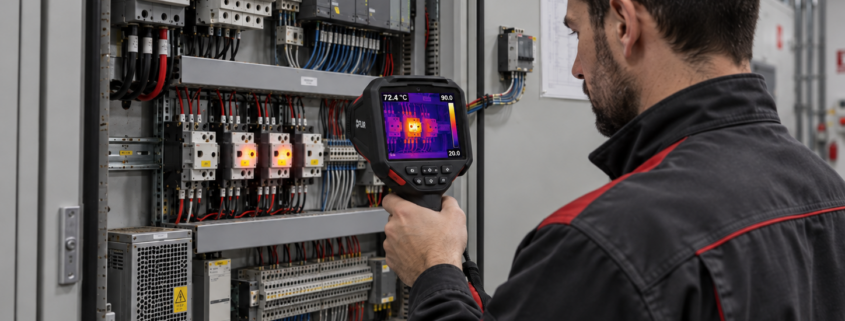
Una de las mejores formas de detectar sobrecalentamientos en cuadros eléctricos es realizar una revisión con cámara termográfica.

La termografía permite identificar puntos calientes en conexiones, bornas, protecciones, contactores, embarrados, líneas de alimentación y otros elementos del cuadro. Muchas veces estos puntos calientes están provocados por contactos mal apretados, sobrecargas, componentes deteriorados o conexiones defectuosas.

La ventaja es que permite detectar el problema antes de que provoque una avería, un disparo, una parada o una situación de riesgo.

No todas las empresas de mantenimiento disponen de cámara termográfica ni de experiencia para interpretar correctamente las imágenes. En Ramos Industrial contamos con cámara termográfica para realizar este tipo de revisiones preventivas en instalaciones industriales.

En cuadros eléctricos críticos recomendamos realizar al menos una revisión anual con cámara termográfica, especialmente en instalaciones con alta carga, muchas horas de trabajo, ampliaciones acumuladas o historial de disparos y calentamientos.

La termografía no sustituye a una revisión eléctrica completa, pero aporta una información muy valiosa para priorizar actuaciones.

4. Modificaciones acumuladas sin documentación clara

Muchas instalaciones industriales evolucionan con el tiempo. Se añaden máquinas, se incorporan señales, se modifican maniobras y se hacen adaptaciones para resolver necesidades concretas.

El problema aparece cuando esas modificaciones no quedan bien documentadas.

Señales habituales:

  • esquemas eléctricos desactualizados,
  • cables sin identificar,
  • bornas sin referencia clara,
  • etiquetas inexistentes o ilegibles,
  • componentes añadidos fuera de la lógica original,
  • cambios realizados en urgencia,
  • documentación que no coincide con el cuadro real.

Cuando esto ocurre, cualquier intervención de mantenimiento se vuelve más lenta y arriesgada.

Un cuadro eléctrico bien documentado permite diagnosticar antes, intervenir con más seguridad y reducir tiempos de parada.

5. Falta de espacio o cuadro saturado

Otro síntoma frecuente es la falta de espacio.

Un cuadro puede haber sido suficiente en su momento, pero quedarse pequeño tras varias ampliaciones.

Esto puede generar:

  • componentes demasiado juntos,
  • mala ventilación,
  • dificultad para cablear,
  • problemas para sustituir elementos,
  • riesgo de errores en mantenimiento,
  • imposibilidad de añadir protecciones o módulos,
  • peor accesibilidad.

La saturación no es solo un problema estético. Afecta directamente a la seguridad, al mantenimiento y a la fiabilidad.

Si cada modificación obliga a “buscar hueco”, quizá ha llegado el momento de plantear una actualización o rediseño parcial.

6. Componentes obsoletos o difíciles de conseguir

En muchos cuadros industriales siguen funcionando componentes antiguos que ya no tienen repuesto directo o cuyo plazo de suministro es largo.

Esto afecta especialmente a:

  • PLCs,
  • módulos de entradas y salidas,
  • fuentes de alimentación,
  • variadores,
  • contactores antiguos,
  • relés específicos,
  • pantallas HMI,
  • módulos de comunicación,
  • elementos de seguridad.

Mientras funcionan, no suele parecer urgente. Pero si fallan en una línea crítica, la parada puede alargarse porque no hay sustituto inmediato o porque la equivalencia requiere adaptación.

Por eso, en cuadros críticos conviene revisar qué componentes están obsoletos, cuáles tienen repuesto disponible y cuáles necesitan una alternativa validada.

La obsolescencia no siempre exige cambiar todo el cuadro. A veces basta con planificar sustituciones, preparar copias de seguridad o definir repuestos compatibles.

7. Fallos intermitentes difíciles de diagnosticar

Algunas de las averías más incómodas son las que aparecen y desaparecen.

La máquina se para, se rearma, vuelve a funcionar y al cabo de un tiempo repite el fallo. En estos casos, el origen puede estar en un cuadro eléctrico con conexiones flojas, componentes fatigados, señales inestables, fuentes al límite o problemas de temperatura.

Los fallos intermitentes pueden estar relacionados con:

  • vibraciones,
  • bornas flojas,
  • cables dañados,
  • sensores mal alimentados,
  • relés deteriorados,
  • fuentes de alimentación inestables,
  • humedad,
  • variaciones de temperatura,
  • contactos desgastados.

Este tipo de problemas consume mucho tiempo de mantenimiento porque no siempre se reproduce cuando el técnico está delante. Una revisión preventiva del cuadro puede ayudar a localizar causas antes de que provoquen una parada mayor.

8. Puestas a tierra defectuosas o mal dimensionadas

Otra parte importante de la revisión eléctrica industrial son las puestas a tierra.

En muchas instalaciones nos encontramos con tierras defectuosas, deterioradas, mal dimensionadas o que no se han comprobado durante años. Esto puede suponer un riesgo para la seguridad de las personas, la protección de los equipos y el correcto funcionamiento de la instalación eléctrica.

Una puesta a tierra en mal estado puede afectar a:

  • seguridad de las personas,
  • protección frente a derivaciones,
  • actuación de protecciones,
  • estabilidad de equipos eléctricos y electrónicos,
  • comportamiento de variadores, autómatas o comunicaciones,
  • riesgo ante sobretensiones o defectos eléctricos.

Por eso, además de revisar los cuadros eléctricos, conviene realizar mediciones periódicas de tierra.

En Ramos Industrial recomendamos realizar al menos una medición anual de tierras para reforzar la seguridad de la instalación y detectar posibles problemas antes de que generen riesgos mayores.

La revisión de tierras debe documentarse correctamente. Si se detectan valores anómalos, conviene analizar la causa: deterioro de picas, conexiones defectuosas, ampliaciones mal integradas, cambios en la instalación o diseño insuficiente para las necesidades actuales.

9. Cambios en seguridad o normativa

Los cuadros eléctricos también deben revisarse cuando cambian las condiciones de seguridad, el uso de la máquina o los requisitos de la instalación.

Por ejemplo:

  • incorporación de nuevos equipos,
  • modificación de una línea,
  • cambios en resguardos,
  • nuevas paradas de emergencia,
  • integración de robots o células automatizadas,
  • cambios en el proceso,
  • aumento de potencia,
  • adaptación a nuevas exigencias de seguridad.

En estos casos, no basta con que el cuadro “funcione”. Hay que comprobar si la instalación sigue siendo adecuada, segura y coherente con el estado actual de la máquina o línea.

Tabla resumen de señales de alerta

Señal Qué puede indicar
Disparos frecuentes Sobrecarga, derivación, mala protección o componente deteriorado
Calentamientos Conexiones flojas, ventilación insuficiente o exceso de carga
Puntos calientes en termografía Contactos mal apretados, sobrecarga o deterioro
Esquemas desactualizados Riesgo de errores y diagnósticos lentos
Falta de espacio Cuadro saturado o ampliaciones mal integradas
Componentes obsoletos Riesgo de parada prolongada por falta de repuesto
Fallos intermitentes Alimentación inestable, conexiones o elementos fatigados
Puesta a tierra deficiente Riesgo para seguridad y protección de la instalación
Cambios de seguridad Necesidad de revisar adecuación de la instalación

Revisión, actualización o sustitución: no siempre es lo mismo

Cuando aparece alguno de estos síntomas, no significa necesariamente que haya que sustituir el cuadro completo.

Puede haber distintos niveles de actuación:

Actuación Cuándo tiene sentido
Revisión preventiva Cuando el cuadro funciona, pero hay señales de desgaste o riesgo
Revisión termográfica Cuando se quieren detectar puntos calientes antes de la avería
Medición de tierras Cuando se quiere comprobar la seguridad de la instalación
Actualización parcial Cuando hay componentes obsoletos, saturación o mejoras necesarias
Rediseño del cuadro Cuando la instalación ha cambiado mucho o hay problemas recurrentes
Sustitución completa Cuando el cuadro ya no ofrece seguridad, espacio, fiabilidad o mantenibilidad

La decisión debe tomarse con criterio técnico, valorando criticidad, estado del cuadro, documentación, seguridad, disponibilidad de repuestos y coste de parada.

Qué debería incluir una revisión de cuadro eléctrico

Una revisión útil debería comprobar, al menos:

  • estado general del armario,
  • limpieza,
  • ventilación,
  • temperatura,
  • aprietes,
  • protecciones,
  • contactores y relés,
  • fuentes de alimentación,
  • cableado,
  • bornas,
  • identificación de señales,
  • documentación eléctrica,
  • estado de componentes obsoletos,
  • reservas de espacio,
  • seguridad eléctrica,
  • revisión con cámara termográfica,
  • medición de puestas a tierra,
  • repuestos críticos asociados.

Además, conviene registrar las incidencias encontradas y priorizar acciones. No todo tiene que resolverse el mismo día, pero sí debe existir un plan.

Conclusión: revisar cuadros para evitar paradas y mejorar la seguridad

Un cuadro eléctrico industrial puede seguir funcionando durante años, pero eso no significa que esté en buen estado o que sea adecuado para las necesidades actuales de la planta.

Disparos frecuentes, calentamientos, falta de espacio, documentación desactualizada, componentes obsoletos, fallos intermitentes o puestas a tierra deficientes son señales que conviene revisar antes de que se conviertan en una parada importante o en un riesgo de seguridad.

La revisión con cámara termográfica y la medición periódica de tierras aportan información muy valiosa para detectar problemas ocultos y priorizar actuaciones. En cuadros eléctricos críticos, recomendamos realizar al menos una revisión anual con termografía y medición de tierras.

En Ramos Industrial ayudamos a empresas industriales a revisar, mantener y actualizar cuadros eléctricos industriales, combinando experiencia en instalaciones, mantenimiento, automatización y conocimiento de planta.

Consulta con Ramos Industrial cómo revisar o actualizar los cuadros eléctricos críticos de tu planta.

Preguntas frecuentes

¿Cada cuánto conviene revisar un cuadro eléctrico industrial?

Depende de la criticidad, el entorno, las horas de trabajo y el historial de incidencias. En cuadros críticos, conviene incluirlos dentro del plan de mantenimiento preventivo.

¿Para qué sirve una revisión termográfica de cuadros eléctricos?

Sirve para detectar puntos calientes en conexiones, bornas, protecciones, contactores, embarrados o líneas de alimentación. Muchos de estos problemas pueden deberse a contactos mal apretados, sobrecargas o componentes deteriorados.

¿Cada cuánto conviene hacer una termografía eléctrica?

En cuadros eléctricos críticos, recomendamos al menos una revisión anual con cámara termográfica, especialmente en instalaciones con alta carga, muchas horas de trabajo o historial de incidencias.

¿Por qué es importante medir las puestas a tierra?

Porque una puesta a tierra defectuosa o mal dimensionada puede afectar a la seguridad de las personas, la protección de equipos y el correcto funcionamiento de la instalación eléctrica.

¿Cada cuánto conviene medir las tierras?

Como criterio preventivo, recomendamos realizar una medición anual de tierras y documentar los resultados para detectar desviaciones o necesidades de mejora.

¿Un cuadro que funciona puede necesitar actualización?

Sí. Puede funcionar, pero tener componentes obsoletos, documentación desactualizada, falta de espacio, mala ventilación o riesgos que conviene corregir.

¿Qué relación hay entre cuadros eléctricos y paradas de producción?

Un fallo en protecciones, fuentes, contactores, PLCs, variadores, sensores, comunicaciones o puestas a tierra puede detener una línea completa o alargar mucho una avería.


6 de septiembre de 2026
https://www.ramos.es/wp-content/uploads/2026/09/termografia.png 1086 1448 Pedro Latorre https://ramosindustrial.com/wp-content/uploads/2025/03/Logo-Ramos-Industrial-300x138.png Pedro Latorre2026-09-06 09:20:202026-09-06 09:20:20Cuadros eléctricos industriales: señales de que necesitan revisión o actualización

SÍGUENOS EN LINKEDIN


Follow us on LinkedIn

Categorías

  • Actualidad
  • Automatización y robótica
  • Digitalización industrial
  • Electricidad Industrial
  • Mantenimiento Industrial
  • Maquinaria Especial
  • Soluciones Industriales
  • Suministros Industriales

Oficinas

Dirección
Polígono Ondarria s/n
31800 Alsasua, Navarra

Contacto
ramos@ramos.es
948 564825

Ramos Industrial

Polígono Ondarria s/n
31800 Alsasua, Navarra

Salbatore Ind. Pab 35
20200 Beasain, Gipuzkoa

Horario de Oficinas

Lu-Vi: 7:30-13:30 / 15:00-17:00
Centralita: 948 564825
ramos@ramos.es

Horario Ferretería

Lu-Vi: 8:00-13:00 / 15:00-18:00
Sa: 9:00-13:00

Esta empresa ha recibido una subvención del Gobierno de Navarra al amparo de la convocatoria de 2025 de ayudas para la mejora de la competitividad
Esta empresa ha contado con el apoyo del programa Kit Digital de la Unión Europea en el marco del Plan de Recuperación, Transformación y Resiliencia - Financiado por la Unión Europea - NextGenerationEU.
Kit Digital - Financiado por la Unión Europea - NextGenerationEU
  • Link to LinkedIn
  • Contacto
  • Política de calidad
  • Aviso Legal
  • Política de Privacidad
  • Política de cookies
Desplazarse hacia arriba Desplazarse hacia arriba Desplazarse hacia arriba