Ramos Industrial
  • Link to LinkedIn
  • Home
  • Servicios
    • Maquinaria Especial
    • Automatización y Robótica
    • Instalaciones Eléctricas
    • Mantenimiento Industrial
    • Suministros Industriales
    • Ramos Solar
  • La Empresa
  • Actualidad
  • Blog Técnico
  • Contacto
  • Click to open the search input field Click to open the search input field Buscar
  • Menú Menú

Listado de la etiqueta: digitalización

Digitalización industrial, Mantenimiento Industrial

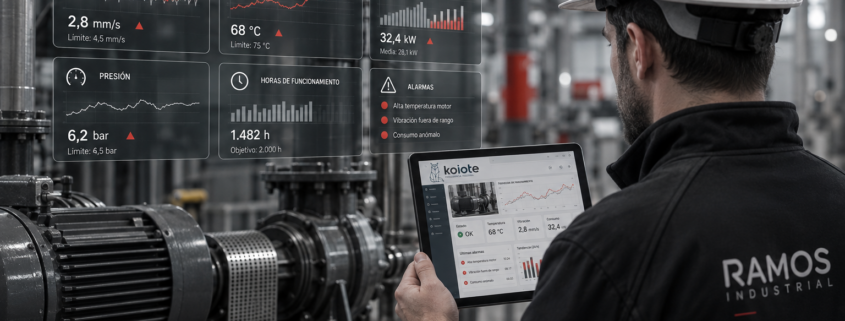
Qué datos de máquina ayudan a anticipar averías en planta industrial

Datos de máquina anticipar averías

No todos los datos sirven para anticipar averías

En mantenimiento industrial se habla cada vez más de datos, sensórica, cuadros de mando y mantenimiento predictivo. Pero hay una idea importante: no todos los datos son igual de útiles.

Medir por medir no reduce averías. Para que un dato ayude a mantenimiento, debe cumplir tres condiciones:

  • estar relacionado con un equipo o proceso importante,
  • indicar una desviación antes de que aparezca la avería,
  • permitir tomar una decisión concreta.

El objetivo no es llenar la planta de sensores ni generar más pantallas. El objetivo es detectar señales que ayuden a intervenir antes de que una incidencia acabe en parada.

Por eso, antes de hablar de tecnología, conviene hacerse una pregunta sencilla:

¿Qué datos nos permitirían saber que una máquina empieza a comportarse peor de lo normal?

La respuesta dependerá de cada planta, pero hay varias familias de datos especialmente útiles.

1.Vibración

La vibración es uno de los datos más utilizados para anticipar problemas mecánicos.

Puede ayudar a detectar:

  • desequilibrios,
  • desalineaciones,
  • rodamientos deteriorados,
  • holguras,
  • problemas en acoplamientos,
  • desgaste en elementos rotativos,
  • funcionamiento anómalo de motores, bombas o ventiladores.

En muchos equipos, la avería no aparece de golpe. Antes se produce un aumento progresivo de vibración o un cambio en el patrón habitual.

Esto puede ser especialmente útil en:

  • motores críticos,
  • bombas,
  • ventiladores,
  • compresores,
  • reductores,
  • transportadores,
  • maquinaria rotativa.

El dato de vibración debe interpretarse con criterio técnico. No basta con saber que “vibra más”. Hay que entender qué equipo es, cómo trabaja, cuál es su comportamiento normal y qué cambio puede indicar deterioro.

2.Temperatura

La temperatura es otro dato clave para mantenimiento.

Un aumento anómalo de temperatura puede indicar fricción, sobrecarga, falta de ventilación, fallo de lubricación, conexiones eléctricas defectuosas o componentes trabajando al límite.

Puede aplicarse a:

  • motores,
  • rodamientos,
  • reductores,
  • cuadros eléctricos,
  • variadores,
  • transformadores,
  • bombas,
  • sistemas hidráulicos,
  • hornos o equipos de proceso.

En cuadros eléctricos, por ejemplo, la temperatura puede revelar puntos calientes provocados por contactos mal apretados, sobrecargas o componentes deteriorados. En motores o rodamientos, puede indicar desgaste o problemas de lubricación.

La temperatura es especialmente útil cuando se analiza su tendencia. Un valor puntual puede no decir demasiado. Una subida progresiva respecto al comportamiento habitual sí puede ser una señal temprana.

3.Consumo eléctrico e intensidad

El consumo eléctrico y la intensidad de trabajo pueden aportar mucha información sobre el estado de una máquina.

Un motor que empieza a consumir más de lo habitual puede estar trabajando con mayor carga, rozamiento, desalineación, atasco, desgaste mecánico o problemas en el proceso.

Estos datos pueden ayudar a detectar:

  • sobrecargas,
  • motores trabajando fuera de rango,
  • bombas forzadas,
  • ventiladores con obstrucciones,
  • transportadores con exceso de esfuerzo,
  • variaciones de proceso,
  • pérdida de eficiencia.

También pueden ser útiles para comparar máquinas similares. Si dos equipos hacen el mismo trabajo, pero uno consume mucho más, puede haber una desviación que merece revisión.

En mantenimiento predictivo, el consumo eléctrico no debe verse solo como dato energético. También puede ser una señal de salud del equipo.

4.Presión, caudal y nivel

En instalaciones neumáticas, hidráulicas, de bombeo o fluidos, los datos de presión, caudal y nivel pueden anticipar problemas importantes.

Una caída de presión, un caudal irregular o una variación fuera de rango puede indicar:

  • fugas,
  • filtros saturados,
  • bombas desgastadas,
  • válvulas defectuosas,
  • obstrucciones,
  • pérdida de rendimiento,
  • problemas de regulación,
  • consumo anómalo de aire o fluido.

Estos datos son especialmente relevantes en:

  • sistemas de bombeo,
  • circuitos hidráulicos,
  • redes neumáticas,
  • refrigeración,
  • lubricación,
  • procesos con fluidos,
  • instalaciones auxiliares.

Una fuga neumática puede parecer un problema menor, pero si se repite o se mantiene en el tiempo puede aumentar consumos, reducir eficiencia y forzar otros equipos.

5.Alarmas y microparadas

Las alarmas son una fuente de información muy valiosa, pero muchas veces no se analizan con suficiente detalle.

En muchas plantas, las alarmas se atienden cuando aparecen, se rearman y se continúa. El problema es que, si no se registran y analizan, se pierde información sobre patrones repetitivos.

Conviene revisar:

  • alarmas más frecuentes,
  • alarmas que aparecen antes de una parada,
  • alarmas asociadas a una máquina concreta,
  • alarmas por turno o por producto,
  • microparadas recurrentes,
  • tiempos de recuperación,
  • secuencias de alarmas.

Una microparada aislada puede parecer poco importante. Pero muchas microparadas acumuladas pueden tener un impacto importante en productividad y pueden anticipar un fallo mayor.

El análisis de alarmas ayuda a pasar de “apagar fuegos” a detectar tendencias.

6.Ciclos, tiempos de proceso y rendimiento

Los tiempos de ciclo también pueden anticipar problemas.

Si una máquina empieza a tardar más en completar una operación, puede haber una pérdida de rendimiento, desgaste mecánico, problemas de ajuste, falta de presión, sensores inestables o movimientos más lentos de lo normal.

Datos útiles:

  • tiempo de ciclo,
  • tiempo de espera,
  • tiempo de arranque,
  • tiempo de parada,
  • velocidad real,
  • producción por hora,
  • rechazos,
  • rendimiento frente a estándar,
  • OEE o disponibilidad.

Estos datos conectan mantenimiento con producción. No siempre una avería empieza con una parada. A veces empieza con una pérdida progresiva de rendimiento.

7.Datos de variadores, PLCs y sistemas de control

Muchas plantas ya tienen datos disponibles sin necesidad de instalar sensores nuevos.

Los variadores, PLCs, HMIs, SCADAs y sistemas de control pueden aportar información como:

  • horas de funcionamiento,
  • intensidad,
  • frecuencia,
  • alarmas,
  • fallos,
  • estados de máquina,
  • ciclos,
  • velocidades,
  • temperaturas internas,
  • señales de entrada y salida,
  • eventos de seguridad,
  • tiempos de parada.

Antes de plantear un proyecto de mantenimiento predictivo, conviene revisar qué datos ya existen y cómo pueden aprovecharse.

A veces el primer paso no es añadir más sensórica, sino ordenar y visualizar mejor la información que la máquina ya genera.

8.Historial de mantenimiento y averías

Los datos de máquina son importantes, pero deben cruzarse con el historial de mantenimiento.

Conviene registrar:

  • qué avería ocurrió,
  • cuándo ocurrió,
  • cuánto duró,
  • qué equipo afectó,
  • qué repuesto se utilizó,
  • qué causa se identificó,
  • qué intervención se realizó,
  • si había señales previas,
  • si la avería se repite.

Este historial permite relacionar datos técnicos con averías reales.

Por ejemplo, si antes de varias averías aparece un aumento de temperatura, una alarma concreta o una subida de consumo, esa señal puede convertirse en indicador de alerta.

El conocimiento de mantenimiento es fundamental para interpretar los datos. Sin esa experiencia, los datos pueden generar ruido.

Cómo elegir qué datos medir primero

No hace falta empezar midiendo todo.

Una forma práctica de priorizar sería:

  1. Identificar equipos críticos.
  2. Revisar paradas más costosas o repetitivas.
  3. Analizar qué señales aparecieron antes de la avería.
  4. Comprobar qué datos ya existen.
  5. Definir qué variable puede anticipar el fallo.
  6. Establecer límites, tendencias o alertas.
  7. Asociar cada alerta a una acción de mantenimiento.

La clave es empezar por un problema concreto.

No es lo mismo decir “queremos datos de planta” que decir:

Queremos anticipar fallos en esta bomba porque cuando se para genera una parada de línea.

Esa segunda frase permite elegir mejor qué medir y para qué.

Tabla resumen de datos útiles

Dato de máquina Qué puede anticipar
Vibración Rodamientos, desalineación, desequilibrio, desgaste
Temperatura Sobrecarga, fricción, mala ventilación, conexiones defectuosas
Consumo eléctrico Sobreesfuerzo, atasco, pérdida de eficiencia
Presión / caudal Fugas, obstrucciones, bombas o válvulas deterioradas
Alarmas Patrones repetitivos, fallos previos a parada
Microparadas Problemas de ciclo, sensores, ajustes o alimentación
Tiempos de ciclo Pérdida de rendimiento o movimientos anómalos
Datos de PLC / variador Estados, fallos, cargas, horas y eventos
Historial de averías Relación entre señales previas y fallos reales

Convertir datos en acciones

Un dato solo tiene valor si permite actuar.

Por ejemplo:

  • si aumenta la vibración, revisar rodamientos o alineación;
  • si sube la temperatura, comprobar ventilación, carga o conexiones;
  • si crece el consumo, revisar esfuerzo mecánico o proceso;
  • si se repite una alarma, analizar causa raíz;
  • si aumentan las microparadas, revisar sensores, ajustes o secuencia;
  • si una bomba pierde caudal, revisar filtros, válvulas o desgaste.

La finalidad no es tener más información, sino tomar mejores decisiones de mantenimiento.

El papel de Koiote y Ramos Industrial

Koiote Inteligencia Industrial puede ayudar a capturar, ordenar y visualizar datos industriales para convertirlos en información útil. Ramos Industrial aporta conocimiento técnico de planta, mantenimiento, instalaciones, automatización y capacidad de intervención.

Esa combinación es importante porque el mantenimiento predictivo no es solo un proyecto de datos. Es un proyecto industrial.

Los datos deben conectarse con máquinas reales, averías reales y decisiones reales.

Conclusión: medir mejor para intervenir antes

Los datos de máquina pueden ayudar a anticipar averías, pero solo si se eligen con criterio.

Vibración, temperatura, consumo eléctrico, presión, caudal, alarmas, microparadas, tiempos de ciclo, datos de PLCs y variadores pueden aportar señales muy valiosas para mantenimiento.

La clave está en empezar por equipos críticos, identificar qué fallos se quieren anticipar y convertir cada alerta en una acción concreta.

En Ramos Industrial y Koiote Inteligencia Industrial ayudamos a empresas industriales a transformar datos de planta en información útil para mantenimiento, producción y continuidad operativa.

Consulta con Koiote y Ramos Industrial qué datos de máquina pueden ayudarte a anticipar averías en tu planta.

Preguntas frecuentes

¿Qué datos son más útiles para mantenimiento predictivo?

Depende del equipo, pero suelen ser útiles vibración, temperatura, consumo eléctrico, presión, caudal, alarmas, microparadas, ciclos y datos de PLCs o variadores.

¿Hace falta instalar sensores nuevos?

No siempre. Muchas máquinas ya generan datos útiles en PLCs, variadores, HMIs o SCADAs. Conviene revisar primero qué información existe.

¿Qué equipos conviene monitorizar primero?

Los equipos críticos, los que generan paradas costosas, los que tienen averías repetitivas o aquellos cuyo fallo deja señales previas medibles.

¿Los datos sustituyen al mantenimiento preventivo?

No. Los datos complementan el conocimiento técnico y ayudan a decidir mejor cuándo revisar, intervenir o preparar repuestos.

¿Por dónde empezar?

Por una máquina o línea crítica, definiendo qué avería se quiere anticipar, qué datos pueden detectarla y qué acción tomará mantenimiento si aparece una alerta.

18 de septiembre de 2026
https://www.ramos.es/wp-content/uploads/2026/09/Mantenimiento_industrial_datos_tiempo_real.png 1024 1536 Pedro Latorre https://ramosindustrial.com/wp-content/uploads/2025/03/Logo-Ramos-Industrial-300x138.png Pedro Latorre2026-09-18 21:09:542026-09-18 21:09:54Qué datos de máquina ayudan a anticipar averías en planta industrial
Digitalización industrial, Mantenimiento Industrial

Qué es el mantenimiento predictivo industrial y cuándo tiene sentido aplicarlo

Mantenimiento predictivo

Anticiparse a la avería antes de que pare la planta

El mantenimiento predictivo industrial consiste en utilizar datos reales de máquina para detectar señales de deterioro, anomalías o comportamientos fuera de lo normal antes de que se produzca una avería importante.

No se trata de adivinar el futuro. Tampoco consiste en instalar sensores sin criterio o en aplicar inteligencia artificial de forma genérica. El objetivo es mucho más práctico: ayudar a mantenimiento a intervenir antes, con mejor información y con menos improvisación.

En una planta industrial, una avería crítica puede afectar a producción, calidad, entregas, seguridad y costes. Por eso, cualquier herramienta que permita anticiparse a una parada puede tener un impacto importante.

El mantenimiento predictivo tiene sentido cuando une tres elementos: conocimiento de planta, datos fiables y capacidad de actuación. Sin esos tres ingredientes, puede quedarse en un proyecto tecnológico poco útil.

Qué es el mantenimiento predictivo industrial

El mantenimiento predictivo es una forma de mantenimiento basada en el seguimiento del estado real de los equipos.

A diferencia del mantenimiento correctivo, que actúa cuando la avería ya se ha producido, el predictivo busca detectar señales previas. Y a diferencia del mantenimiento preventivo, que actúa por calendario, horas de uso o ciclos, el predictivo se apoya en datos reales del comportamiento de la máquina.

Es decir:

Tipo de mantenimiento Cuándo actúa
Correctivo Cuando la avería ya ha ocurrido
Preventivo Según calendario, horas o ciclos
Predictivo Cuando los datos indican riesgo de fallo

En la práctica, el mantenimiento predictivo puede apoyarse en diferentes señales:

  • vibraciones,
  • temperatura,
  • consumo eléctrico,
  • intensidad de motores,
  • presión,
  • caudal,
  • ciclos de trabajo,
  • tiempos de ciclo,
  • alarmas,
  • microparadas,
  • desviaciones de proceso,
  • histórico de averías,
  • datos de PLC o SCADA.

Lo importante no es medir por medir. Lo importante es saber qué dato puede anticipar un problema y qué decisión debe tomar mantenimiento cuando aparece una desviación.

Cuándo tiene sentido aplicar mantenimiento predictivo

El mantenimiento predictivo no debe aplicarse a todo desde el primer día. Tiene más sentido empezar por equipos o procesos donde una avería tenga impacto real.

Suele ser interesante cuando se cumplen varias de estas condiciones:

  • el equipo es crítico para la producción,
  • una parada genera un coste elevado,
  • hay averías repetitivas o difíciles de diagnosticar,
  • el mantenimiento preventivo actual no evita ciertos fallos,
  • existen datos disponibles en máquina, PLC o sensores,
  • el equipo trabaja muchas horas o a varios turnos,
  • el fallo no aparece de golpe, sino que deja señales previas,
  • mantenimiento puede actuar si recibe una alerta útil,
  • hay interés en reducir paradas no planificadas.

Por ejemplo, puede tener sentido en motores, bombas, compresores, ventiladores, transportadores, líneas automatizadas, hornos, sistemas de bombeo, maquinaria de proceso o instalaciones auxiliares críticas.

En cambio, no siempre tiene sentido aplicarlo a equipos de bajo impacto, máquinas muy sencillas o elementos cuyo fallo sea barato, rápido y fácil de resolver.

Qué problemas puede ayudar a resolver

Un proyecto bien planteado de mantenimiento predictivo puede ayudar a responder preguntas muy concretas:

  • ¿Qué máquinas empiezan a comportarse de forma anómala?
  • ¿Qué motor consume más de lo habitual?
  • ¿Qué bomba está trabajando fuera de su rango normal?
  • ¿Qué línea acumula más microparadas?
  • ¿Qué alarmas se repiten antes de una avería?
  • ¿Qué ciclos se están desviando respecto al comportamiento normal?
  • ¿Qué equipos conviene revisar antes de la siguiente parada programada?

La utilidad está en convertir datos dispersos en señales accionables. Es decir, que mantenimiento no reciba solo gráficos, sino información que le ayude a priorizar.

Un aviso predictivo debe servir para decidir algo: revisar, parar de forma planificada, cambiar un componente, ajustar un parámetro, preparar un repuesto o programar una intervención.

Cómo empezar sin hacer un gran proyecto

Uno de los errores habituales es pensar que el mantenimiento predictivo exige empezar con un proyecto enorme. En muchas plantas, lo más razonable es comenzar con un piloto limitado y bien enfocado.

Un buen punto de partida puede ser una máquina crítica, una línea con averías repetitivas o una familia de equipos concreta.

El proceso podría ser así:

  1. Elegir un problema concreto

No empezar con “queremos hacer mantenimiento predictivo”, sino con una pregunta operativa:

  • ¿Por qué falla esta bomba?
  • ¿Podemos anticipar problemas en estos motores?
  • ¿Qué señales aparecen antes de una parada?
  • ¿Por qué esta línea tiene más microparadas?
  1. Revisar qué datos ya existen

Muchas veces la planta ya dispone de datos útiles en PLC, variadores, sensores, SCADA, históricos de alarmas o registros de mantenimiento.

Antes de instalar más sensores, conviene revisar qué información ya está disponible.

  1. Capturar y ordenar la información

Los datos deben recogerse de forma continua, fiable y estructurada. Si los datos están dispersos, incompletos o no se pueden consultar fácilmente, será difícil extraer conclusiones.

  1. Interpretar con mantenimiento

El dato por sí solo no basta. El equipo de mantenimiento debe ayudar a interpretar qué significa una desviación, qué señales son relevantes y qué falsas alarmas conviene evitar.

  1. Definir acciones

Cada alerta debe tener una consecuencia clara. Si el sistema detecta una anomalía, debe saberse quién la revisa, qué se comprueba y qué decisión se toma.

El papel de Koiote y Ramos Industrial

El mantenimiento predictivo necesita datos, pero también necesita conocimiento de planta.

Aquí es donde tiene sentido combinar la capacidad de Koiote Inteligencia Industrial con la experiencia técnica de Ramos Industrial.

Koiote puede aportar la parte de captura, tratamiento y visualización de datos industriales. Ramos puede aportar ingeniería, instalación, automatización, cuadros, sensórica, mantenimiento y conocimiento directo de las instalaciones.

Esta combinación permite abordar el mantenimiento predictivo desde una visión práctica:

  • qué equipo conviene medir,
  • qué señales son relevantes,
  • cómo capturar los datos,
  • cómo conectar con PLC o sensores,
  • cómo visualizar alertas,
  • qué debe revisar mantenimiento,
  • qué intervención puede evitar una parada.

La tecnología debe estar al servicio de una decisión industrial concreta. Si no ayuda a mantenimiento a actuar mejor, no aporta suficiente valor.

Beneficios esperables

Cuando se aplica bien, el mantenimiento predictivo puede ayudar a:

  • reducir paradas no planificadas,
  • anticipar averías críticas,
  • mejorar la planificación de mantenimiento,
  • reducir intervenciones urgentes,
  • priorizar recursos técnicos,
  • preparar repuestos con antelación,
  • alargar la vida útil de equipos,
  • mejorar la disponibilidad de planta,
  • entender mejor el comportamiento de las máquinas.

No significa eliminar todas las averías. Significa tener más información para actuar antes y reducir el impacto de los fallos más importantes.

Cuándo no merece la pena

También conviene decirlo: el mantenimiento predictivo no siempre es la respuesta.

Puede no tener sentido cuando:

  • el equipo no es crítico,
  • el coste de parada es bajo,
  • el fallo es imprevisible y sin señales previas,
  • no hay datos útiles ni posibilidad razonable de captarlos,
  • no existe capacidad interna para actuar ante las alertas,
  • se busca implantar tecnología sin un problema claro.

Antes de invertir, conviene valorar el retorno esperado. La pregunta no es “¿podemos medirlo?”, sino “¿qué decisión mejorará si lo medimos?”.

Conclusión: datos útiles para intervenir antes

El mantenimiento predictivo industrial no consiste en llenar la planta de sensores ni en hacer proyectos complejos sin retorno claro. Consiste en utilizar datos reales de máquina para anticipar problemas, priorizar intervenciones y reducir paradas no planificadas.

Tiene sentido cuando se aplica sobre equipos críticos, con datos fiables, conocimiento de mantenimiento y capacidad real de actuación.

En Ramos Industrial y Koiote Inteligencia Industrial ayudamos a empresas industriales a valorar si su planta tiene datos útiles para anticipar averías y mejorar la continuidad operativa.

Consulta con Koiote Inteligencia Industrial si tu planta puede anticipar averías a partir de datos de máquina.

Preguntas frecuentes

¿Qué es el mantenimiento predictivo industrial?

Es una estrategia de mantenimiento que utiliza datos reales de máquina para detectar señales de fallo antes de que se produzca una avería importante.

¿En qué se diferencia del mantenimiento preventivo?

El preventivo actúa por calendario, horas o ciclos. El predictivo actúa cuando los datos muestran desviaciones o señales de deterioro.

¿Hace falta instalar muchos sensores?

No siempre. En muchos casos conviene empezar revisando datos que ya existen en PLC, variadores, sensores, SCADA o históricos de alarmas.

¿Qué equipos son buenos candidatos?

Motores, bombas, compresores, ventiladores, transportadores, líneas automatizadas, sistemas auxiliares críticos y máquinas con averías repetitivas.

¿Cuándo no merece la pena?

Cuando el equipo no es crítico, el fallo no tiene impacto relevante, no hay datos útiles o no existe capacidad para actuar ante las alertas.

4 de julio de 2026
https://www.ramos.es/wp-content/uploads/2026/07/Mantenimiento-predictivo.png 941 1672 Pedro Latorre https://ramosindustrial.com/wp-content/uploads/2025/03/Logo-Ramos-Industrial-300x138.png Pedro Latorre2026-07-04 20:49:462026-07-04 20:49:46Qué es el mantenimiento predictivo industrial y cuándo tiene sentido aplicarlo

SÍGUENOS EN LINKEDIN


Follow us on LinkedIn

Categorías

  • Actualidad
  • Digitalización industrial
  • Electricidad Industrial
  • Mantenimiento Industrial
  • Suministros Industriales

Oficinas

Dirección
Polígono Ondarria s/n
31800 Alsasua, Navarra

Contacto
ramos@ramos.es
948 564825

Ramos Industrial

Polígono Ondarria s/n
31800 Alsasua, Navarra

Centralita: 948 564825
ramos@ramos.es

Horario de Oficinas

Lu-Vi: 7:30-13:30 / 15:00-17:00

Horario Ferretería

Lu-Vi: 8:00-13:00 / 15:00-18:00

Esta empresa ha recibido una subvención del Gobierno de Navarra al amparo de la convocatoria de 2025 de ayudas para la mejora de la competitividad
Esta empresa ha contado con el apoyo del programa Kit Digital de la Unión Europea en el marco del Plan de Recuperación, Transformación y Resiliencia - Financiado por la Unión Europea - NextGenerationEU.
Kit Digital - Financiado por la Unión Europea - NextGenerationEU
  • Link to LinkedIn
  • Contacto
  • Política de calidad
  • Aviso Legal
  • Política de Privacidad
  • Política de cookies
Desplazarse hacia arriba Desplazarse hacia arriba Desplazarse hacia arriba