Ramos Industrial
  • Link to LinkedIn
  • Home
  • Servicios
    • Maquinaria Especial
    • Automatización y Robótica
    • Instalaciones Eléctricas
    • Mantenimiento Industrial
    • Suministros Industriales
    • Ramos Solar
  • La Empresa
  • Actualidad
  • Blog Técnico
  • Contacto
  • Click to open the search input field Click to open the search input field Buscar
  • Menú Menú

Listado de la etiqueta: mantenimiento predictivo

Digitalización industrial, Mantenimiento Industrial

Mantenimiento preventivo vs predictivo: diferencias y cuándo conviene cada uno

mantenimiento preventivo vs predictivo

No se trata de elegir uno y descartar el otro

En mantenimiento industrial, es habitual hablar de mantenimiento correctivo, preventivo y predictivo como si fueran modelos separados. Pero en una planta real, lo normal es que convivan.

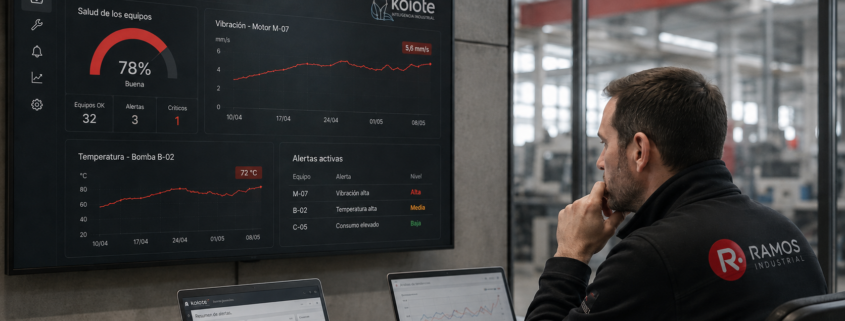
El mantenimiento correctivo resuelve averías cuando ya han ocurrido. El preventivo busca reducir el riesgo mediante revisiones planificadas. El predictivo utiliza datos reales de máquina para detectar señales de deterioro antes de que aparezca la avería.

La pregunta importante no es cuál es mejor en general, sino cuál conviene aplicar en cada equipo, instalación o proceso.

Una máquina crítica no debería gestionarse igual que un equipo auxiliar. Un motor con muchas horas de trabajo no requiere el mismo seguimiento que un componente de bajo impacto. Y una línea con paradas repetitivas puede necesitar algo más que revisiones por calendario.

Por eso, comparar mantenimiento preventivo y predictivo ayuda a tomar mejores decisiones.

Qué es el mantenimiento preventivo

El mantenimiento preventivo consiste en realizar revisiones e intervenciones programadas para reducir la probabilidad de avería.

Normalmente se basa en:

  • calendario,
  • horas de funcionamiento,
  • ciclos de trabajo,
  • recomendaciones del fabricante,
  • experiencia de mantenimiento,
  • historial de averías,
  • condiciones de trabajo.

Ejemplos habituales de mantenimiento preventivo son revisar motores, comprobar cuadros eléctricos, reapretar conexiones, cambiar filtros, sustituir correas, revisar sensores, lubricar elementos mecánicos o comprobar fugas neumáticas e hidráulicas.

Su principal ventaja es que introduce orden. Ayuda a no depender solo de la avería y permite planificar intervenciones.

Pero también tiene una limitación: puede actuar demasiado pronto o demasiado tarde. Si la revisión se hace por calendario, puede que se sustituya un componente que aún estaba en buen estado. O puede que una avería aparezca entre dos revisiones.

Qué es el mantenimiento predictivo

El mantenimiento predictivo se basa en datos reales del comportamiento de los equipos.

En lugar de actuar solo por calendario, busca detectar desviaciones que puedan indicar un deterioro progresivo: más vibración, más temperatura, más consumo, más presión, más ciclos anómalos, más alarmas o cambios en el comportamiento habitual de una máquina.

Puede apoyarse en datos como:

  • vibración,
  • temperatura,
  • intensidad eléctrica,
  • consumo,
  • presión,
  • caudal,
  • ciclos,
  • tiempos de proceso,
  • alarmas,
  • microparadas,
  • datos de PLC,
  • datos de variadores,
  • histórico de mantenimiento.

Su ventaja es que permite intervenir con más información. No se actúa porque “toca revisar”, sino porque los datos indican que algo empieza a comportarse de forma diferente.

Su limitación es que necesita datos fiables, interpretación técnica y capacidad de actuación. Medir por medir no mejora el mantenimiento si nadie convierte esos datos en decisiones.

Diferencias principales

Aspecto Mantenimiento preventivo Mantenimiento predictivo
Base de decisión Calendario, horas, ciclos o experiencia Datos reales de máquina
Objetivo Reducir probabilidad de avería Detectar señales antes del fallo
Ventaja Ordena y planifica el mantenimiento Permite actuar según estado real
Riesgo Revisar demasiado pronto o demasiado tarde Medir sin obtener información útil
Necesita Plan de revisión y criterio técnico Datos, interpretación y acción
Mejor para Equipos conocidos y revisiones periódicas Equipos críticos con señales medibles

Los dos modelos tienen sentido. La clave está en aplicarlos donde aportan valor.

Cuándo conviene el mantenimiento preventivo

El mantenimiento preventivo suele ser adecuado cuando los equipos tienen tareas periódicas claras y conocidas.

Tiene sentido en:

  • revisiones eléctricas,
  • motores,
  • reductores,
  • transportadores,
  • sistemas neumáticos,
  • sistemas hidráulicos,
  • cuadros eléctricos,
  • elementos mecánicos de desgaste,
  • filtros,
  • lubricación,
  • limpieza técnica,
  • comprobaciones de seguridad.

También es muy útil cuando una planta necesita ordenar su mantenimiento y reducir la dependencia del correctivo.

En muchos casos, el primer paso para mejorar no es instalar sensores ni capturar datos. Es tener un buen plan preventivo, bien ejecutado, bien registrado y adaptado a la criticidad de cada equipo.

Cuándo conviene el mantenimiento predictivo

El mantenimiento predictivo tiene más sentido cuando una avería genera un impacto importante y existen datos útiles para anticiparla.

Suele ser interesante en:

  • motores críticos,
  • bombas,
  • compresores,
  • ventiladores,
  • líneas automatizadas,
  • transportadores principales,
  • maquinaria de proceso,
  • sistemas auxiliares esenciales,
  • equipos con averías repetitivas,
  • instalaciones que trabajan a varios turnos.

También conviene cuando el fallo no aparece de golpe, sino que deja señales previas. Por ejemplo, aumento progresivo de vibración, temperatura, consumo eléctrico, pérdida de rendimiento o alarmas recurrentes.

No todos los equipos merecen mantenimiento predictivo. Si el fallo es barato, rápido de resolver y sin impacto relevante, quizá no compense. Pero si la parada afecta a producción, entregas o seguridad, puede ser una herramienta muy valiosa.

Ejemplo práctico: un motor crítico

Imaginemos un motor que mueve un transportador principal.

Con mantenimiento preventivo, podríamos revisar periódicamente:

  • temperatura,
  • rodamientos,
  • ventilación,
  • limpieza,
  • conexiones,
  • vibraciones,
  • alineación,
  • estado del acoplamiento.

Con mantenimiento predictivo, además, podríamos monitorizar:

  • consumo eléctrico,
  • tendencia de vibración,
  • temperatura,
  • horas de trabajo,
  • alarmas,
  • desviaciones respecto al funcionamiento normal.

El preventivo reduce el riesgo mediante revisión planificada. El predictivo permite detectar si el motor empieza a trabajar fuera de su comportamiento habitual.

Combinados, ofrecen una visión más completa.

Cómo combinarlos bien

Una estrategia equilibrada no enfrenta preventivo y predictivo. Los combina.

Una forma práctica de hacerlo sería:

  1. Clasificar equipos por criticidad.
    No todos los equipos requieren el mismo nivel de mantenimiento.
  2. Definir preventivos básicos.
    Revisiones periódicas, limpieza, lubricación, comprobaciones eléctricas y mecánicas.
  3. Analizar averías repetitivas.
    Identificar equipos que fallan varias veces o generan paradas relevantes.
  4. Detectar datos disponibles.
    Revisar qué información existe ya en PLC, variadores, sensores, SCADA o registros de mantenimiento.
  5. Aplicar predictivo donde aporte valor.
    Empezar por equipos críticos, no por toda la planta.
  6. Convertir alertas en acciones.
    Una alerta predictiva debe llevar a una decisión clara: revisar, preparar repuesto, intervenir o programar parada.

El mantenimiento predictivo no sustituye al criterio técnico. Lo refuerza.

Errores habituales

Al comparar preventivo y predictivo, conviene evitar algunos errores:

  • pensar que el predictivo elimina el preventivo,
  • instalar sensores sin definir qué decisión van a mejorar,
  • aplicar el mismo mantenimiento a todos los equipos,
  • no registrar bien las averías,
  • no implicar a mantenimiento desde el inicio,
  • generar alertas que nadie revisa,
  • medir variables que no ayudan a actuar,
  • olvidar el coste real de la parada.

La tecnología solo tiene sentido si mejora una decisión industrial concreta.

Tabla rápida de decisión

Situación Enfoque recomendado
Equipo poco crítico Correctivo o preventivo básico
Equipo con tareas periódicas claras Preventivo
Equipo crítico con señales medibles Preventivo + predictivo
Averías repetitivas Revisar preventivo y valorar predictivo
Coste de parada elevado Analizar datos y anticipación
Sin datos útiles ni impacto relevante No forzar predictivo
Instalación crítica con mantenimiento maduro Predictivo como evolución natural

Conclusión: planificar mejor y anticipar antes

El mantenimiento preventivo y el predictivo no compiten. El preventivo aporta orden, método y revisiones planificadas. El predictivo añade información real de máquina para anticipar fallos y tomar mejores decisiones.

La clave está en saber dónde aplicar cada enfoque. No todos los equipos necesitan sensórica o análisis de datos, pero los equipos críticos sí merecen una estrategia más cuidada.

En Ramos Industrial y Koiote Inteligencia Industrial ayudamos a empresas industriales a combinar experiencia de mantenimiento, ingeniería, instalación y datos de planta para reducir paradas no planificadas.

Consulta con Ramos Industrial y Koiote cómo combinar mantenimiento preventivo, experiencia técnica y datos de máquina para reducir paradas no planificadas.

Preguntas frecuentes

¿El mantenimiento predictivo sustituye al preventivo?

No. En la mayoría de plantas, el predictivo complementa al preventivo. El preventivo ordena revisiones y el predictivo ayuda a anticipar fallos mediante datos reales.

¿Cuál es mejor: preventivo o predictivo?

Depende del equipo, la criticidad, el coste de parada y la disponibilidad de datos. Para muchos equipos basta con preventivo. Para equipos críticos puede convenir sumar predictivo.

¿Cuándo tiene sentido empezar con mantenimiento predictivo?

Cuando hay equipos críticos, averías repetitivas, coste elevado de parada y datos útiles que puedan ayudar a anticipar fallos.

¿Qué datos se usan en mantenimiento predictivo?

Vibración, temperatura, consumo eléctrico, presión, caudal, ciclos, alarmas, tiempos de proceso, datos de PLC, variadores o SCADA.

¿Por dónde empezar?

Por una máquina crítica o una línea con paradas repetitivas. Primero se define el problema, después se revisan los datos disponibles y finalmente se establecen acciones concretas.

19 de agosto de 2026
https://www.ramos.es/wp-content/uploads/2026/08/mantenimiento-predictivo-preventivo.png 941 1672 Pedro Latorre https://ramosindustrial.com/wp-content/uploads/2025/03/Logo-Ramos-Industrial-300x138.png Pedro Latorre2026-08-19 07:13:442026-08-19 07:13:44Mantenimiento preventivo vs predictivo: diferencias y cuándo conviene cada uno
Mantenimiento Industrial, Suministros Industriales

Mantenimiento preventivo industrial: qué revisar para reducir averías repetitivas

mantenimiento preventivo

El preventivo no consiste solo en revisar por calendario

El mantenimiento preventivo industrial tiene un objetivo claro: reducir averías, evitar paradas no planificadas y mantener los equipos en condiciones fiables de trabajo.

Pero en muchas plantas, el preventivo acaba convirtiéndose en una lista de tareas repetidas por calendario: revisar, limpiar, engrasar, comprobar y volver a cerrar. Eso puede ser útil, pero no siempre es suficiente para reducir averías repetitivas.

Cuando una máquina falla una y otra vez, el problema no suele estar solo en que “no se ha hecho mantenimiento”. A veces se corrige el síntoma, pero no se revisa la causa: una mala conexión, una protección que dispara, un motor trabajando al límite, un sensor mal ubicado, una fuga neumática, una vibración, una lubricación insuficiente o una condición de trabajo que deteriora el equipo.

Por eso, un buen mantenimiento preventivo no debe limitarse a comprobar equipos. Debe ayudar a detectar patrones y anticipar problemas.

Averías repetitivas: una señal que conviene analizar

Una avería aislada puede ser un incidente. Una avería repetitiva es información.

Si un mismo equipo falla varias veces, si se sustituye siempre el mismo componente o si una línea genera incidencias parecidas cada cierto tiempo, conviene parar y analizar.

Algunas preguntas útiles son:

  • ¿Se está rompiendo siempre el mismo componente?
  • ¿La avería aparece en el mismo turno o condición de trabajo?
  • ¿Hay relación con temperatura, humedad, polvo o vibraciones?
  • ¿El repuesto utilizado es adecuado?
  • ¿La máquina trabaja por encima de su capacidad?
  • ¿La instalación eléctrica, neumática o mecánica está en buen estado?
  • ¿Hay errores de uso, regulación o ajuste?
  • ¿La avería se repara, pero no se elimina la causa?

El mantenimiento preventivo debe servir para responder a estas preguntas antes de que la avería vuelva a repetirse.


  1. Motores eléctricos y accionamientos

Los motores eléctricos son uno de los puntos más importantes en cualquier plan de mantenimiento preventivo industrial.

Conviene revisar:

  • ruidos anómalos,
  • temperatura,
  • vibraciones,
  • estado de rodamientos,
  • ventilación,
  • limpieza exterior,
  • conexiones,
  • intensidad de trabajo,
  • estado de acoplamientos,
  • alineación,
  • historial de averías.

Un motor puede seguir funcionando aunque esté dando señales de deterioro. El problema es que, cuando falla definitivamente, puede parar una bomba, un transportador, un ventilador o una línea completa.

También conviene tener identificados los motores críticos: aquellos cuya parada tiene impacto directo en producción. En esos casos, el preventivo debe ir acompañado de una estrategia clara: reparar, rebobinar, sustituir, tener repuesto o localizar una alternativa compatible.


  1. Cuadros eléctricos, protecciones y conexiones

Muchas averías repetitivas tienen origen eléctrico: conexiones flojas, calentamientos, protecciones que disparan, contactores desgastados, fuentes de alimentación al límite o componentes deteriorados por temperatura y polvo.

En cuadros eléctricos conviene revisar:

  • aprietes,
  • signos de calentamiento,
  • estado de contactores y relés,
  • fuentes de alimentación,
  • ventilación del cuadro,
  • limpieza,
  • protecciones,
  • bornas,
  • cables dañados,
  • entradas de polvo o humedad.

Una revisión eléctrica preventiva puede evitar fallos difíciles de diagnosticar. A veces, una máquina que se para de forma intermitente no tiene un problema de programación ni de mecánica, sino una alimentación inestable, un sensor mal conectado o una maniobra defectuosa.


  1. Sensores, finales de carrera y elementos de señal

En líneas automatizadas, los sensores son pequeños componentes con gran impacto. Un sensor sucio, desalineado, mal fijado o con cable dañado puede provocar paradas, falsas alarmas o ciclos bloqueados.

Conviene revisar:

  • fijación mecánica,
  • alineación,
  • limpieza,
  • cableado,
  • conectores,
  • distancia de detección,
  • señales intermitentes,
  • protección frente a golpes,
  • ubicación respecto al proceso.

También es importante comprobar si el sensor instalado es el adecuado para el entorno. Polvo, aceite, humedad, vibraciones o golpes pueden reducir mucho la fiabilidad de ciertos componentes.

En preventivo, no basta con verificar que el sensor “funciona”. Hay que revisar si está trabajando en condiciones estables y si su fallo puede provocar una parada relevante.


  1. Neumática, hidráulica y fugas

Las fugas neumáticas o hidráulicas pueden parecer problemas menores, pero generan pérdida de eficiencia, movimientos irregulares, caídas de presión y averías en otros componentes.

En mantenimiento preventivo conviene revisar:

  • fugas,
  • presión de trabajo,
  • estado de latiguillos,
  • racores,
  • cilindros,
  • electroválvulas,
  • filtros,
  • lubricación,
  • acumulación de suciedad,
  • movimientos lentos o irregulares.

Una pequeña fuga puede obligar al compresor o al sistema hidráulico a trabajar más de lo necesario. Con el tiempo, eso puede generar más desgaste, más consumo y más riesgo de parada.


  1. Mecánica, transmisión y elementos de desgaste

Los elementos mecánicos suelen avisar antes de fallar: ruido, holgura, vibración, temperatura, desgaste irregular o pérdida de precisión.

Conviene revisar:

  • rodamientos,
  • correas,
  • poleas,
  • cadenas,
  • acoplamientos,
  • guías,
  • husillos,
  • reductores,
  • lubricación,
  • tensiones,
  • alineaciones,
  • holguras.

En muchas averías repetitivas, el componente que se rompe no es la causa principal. Puede estar fallando por una desalineación, una tensión incorrecta, una sobrecarga o una mala condición de trabajo.

Por eso, el preventivo debe mirar el conjunto, no solo la pieza dañada.


  1. Repuestos críticos y disponibilidad

El mantenimiento preventivo también debe revisar la disponibilidad de repuestos.

Si una avería se repite o un componente pertenece a una máquina crítica, conviene preguntarse:

  • ¿tenemos identificado el repuesto?
  • ¿sabemos su referencia exacta?
  • ¿existe alternativa compatible?
  • ¿cuál es el plazo real de entrega?
  • ¿compras tiene la información correcta?
  • ¿mantenimiento sabe dónde está instalado?
  • ¿debería estar en stock?

Una parada no siempre se alarga por la dificultad de la reparación. Muchas veces se alarga porque el repuesto no está localizado o no se sabe qué alternativa utilizar.

El preventivo debe ayudar a anticipar esa situación.

Tabla de revisión preventiva

Área Qué revisar Riesgo si se descuida
Motores temperatura, vibración, rodamientos, ventilación parada de equipo crítico
Cuadros eléctricos conexiones, protecciones, fuentes, contactores fallos intermitentes o paradas
Sensores alineación, fijación, cableado, limpieza ciclos bloqueados o falsas alarmas
Neumática / hidráulica fugas, presión, latiguillos, válvulas movimientos irregulares y desgaste
Mecánica rodamientos, correas, cadenas, holguras roturas repetitivas
Repuestos referencias, plazos, alternativas, stock paradas prolongadas

Registrar bien para mejorar

Un mantenimiento preventivo eficaz necesita información.

No basta con hacer la revisión. Conviene registrar:

  • qué se ha revisado,
  • qué anomalías se han detectado,
  • qué componentes se han sustituido,
  • qué averías se repiten,
  • qué equipos generan más incidencias,
  • qué repuestos se consumen,
  • qué acciones quedan pendientes.

Con el tiempo, estos datos permiten mejorar el plan preventivo. Algunas tareas se podrán espaciar. Otras habrá que reforzarlas. Y algunos equipos merecerán un análisis más profundo o incluso mantenimiento predictivo basado en datos de máquina.

Del preventivo al predictivo

El mantenimiento preventivo y el predictivo no compiten entre sí. Se complementan.

El preventivo reduce riesgos mediante revisiones planificadas. El predictivo añade datos reales de máquina para detectar desviaciones antes de la avería.

Cuando un equipo crítico acumula averías repetitivas, puede tener sentido monitorizar variables como vibración, temperatura, consumo, presión, ciclos, alarmas o tiempos de funcionamiento.

El objetivo es el mismo: intervenir antes de que la avería se convierta en parada.

Conclusión: revisar mejor para parar menos

El mantenimiento preventivo industrial no debe ser una rutina sin análisis. Debe servir para identificar puntos débiles, reducir averías repetitivas y mejorar la disponibilidad de planta.

Motores, cuadros eléctricos, sensores, neumática, hidráulica, transmisión, elementos mecánicos y repuestos críticos deben revisarse con criterio, especialmente cuando afectan a equipos clave de producción.

En Ramos Industrial ayudamos a empresas industriales a reducir paradas no planificadas mediante mantenimiento preventivo, suministro técnico, reparación, instalaciones y conocimiento directo de planta.

Consulta con Ramos Industrial cómo revisar los puntos críticos de tu planta para reducir averías repetitivas y paradas no planificadas.

Preguntas frecuentes

¿Qué es el mantenimiento preventivo industrial?

Es el conjunto de revisiones e intervenciones planificadas que buscan reducir averías, mejorar la fiabilidad de los equipos y evitar paradas no programadas.

¿Cada cuánto debe hacerse un mantenimiento preventivo?

Depende del equipo, las horas de trabajo, la criticidad, el entorno y el historial de averías. No todos los equipos deben revisarse con la misma frecuencia.

¿Qué diferencia hay entre mantenimiento preventivo y predictivo?

El preventivo actúa según planificación, calendario, horas o ciclos. El predictivo utiliza datos reales de máquina para detectar señales de fallo antes de la avería.

¿Qué equipos deben priorizarse?

Los que afectan directamente a producción, seguridad, calidad, entregas o continuidad de planta. También los que acumulan averías repetitivas.

¿Por qué se repiten algunas averías?

Porque se sustituye el componente dañado, pero no se elimina la causa: desalineación, sobrecarga, mala conexión, fuga, vibración, temperatura, suciedad o condiciones de trabajo inadecuadas.

19 de julio de 2026
https://www.ramos.es/wp-content/uploads/2026/07/mantenimiento-preventivo.png 941 1672 Pedro Latorre https://ramosindustrial.com/wp-content/uploads/2025/03/Logo-Ramos-Industrial-300x138.png Pedro Latorre2026-07-19 17:12:472026-07-19 17:15:05Mantenimiento preventivo industrial: qué revisar para reducir averías repetitivas
Digitalización industrial, Mantenimiento Industrial

Cómo calcular el coste real de una parada de producción

Costes de parada de producción

Una parada cuesta más que la reparación

Cuando una línea de producción se detiene, muchas veces se calcula solo el coste visible: la pieza sustituida, las horas del técnico o la factura de la reparación.

Pero el coste real de una parada suele ser mucho mayor.

Una parada puede implicar producción no realizada, personal esperando, cambios de planificación, pedidos retrasados, horas extra, transporte urgente, desperdicio de material, pérdida de margen, tensión interna y decisiones tomadas con prisa.

Por eso, calcular bien el coste de una parada de producción ayuda a tomar mejores decisiones de mantenimiento. Permite valorar si tiene sentido reforzar el mantenimiento preventivo, disponer de repuestos críticos, revisar motores, invertir en sensórica o aplicar mantenimiento predictivo en equipos clave.

No se trata solo de saber cuánto ha costado una avería. Se trata de entender cuánto cuesta realmente no producir.

Por qué es importante calcularlo

Muchas empresas saben que las paradas cuestan dinero, pero no siempre tienen cuantificado su impacto.

Esto provoca que algunas decisiones se valoren solo por el coste directo. Por ejemplo:

  • “Ese repuesto es caro”.
  • “Ese preventivo lleva demasiado tiempo”.
  • “Ese sensor adicional no parece necesario”.
  • “Ese mantenimiento predictivo es una inversión”.
  • “Ese motor de sustitución no rota casi nunca”.

Sin embargo, si una parada de cuatro horas genera una pérdida muy superior al coste de tener un repuesto crítico disponible, la decisión cambia.

Calcular el coste real permite justificar inversiones que reducen riesgo: mantenimiento preventivo, stock crítico, formación, mejora de instalaciones, sustitución de equipos obsoletos o análisis de datos de máquina.

Fórmula básica para estimar el coste de parada

Una forma sencilla de empezar es calcular el coste de parada con esta lógica:

Coste de parada =

producción no realizada

+ margen perdido

+ coste de personal improductivo

+ costes urgentes

+ desperdicio o reprocesos

+ retrasos y penalizaciones

+ impacto indirecto

No todas las paradas tendrán todos estos costes, pero conviene revisarlos para no quedarse solo con la factura de reparación.

   1. Producción no realizada

El primer bloque es la producción que la línea deja de fabricar durante la parada.

Para estimarlo, puedes partir de tres datos:

  • unidades que produce la línea por hora,
  • duración de la parada,
  • margen o valor generado por unidad.

Ejemplo sencillo:

100 unidades/hora x 3 horas = 300 unidades no producidas

Después, esas unidades deben traducirse a impacto económico. No siempre será facturación perdida definitiva, porque a veces se recupera producción en otro turno. Pero incluso cuando se recupera, suele generar costes adicionales: horas extra, reorganización, cambios de planificación o tensión en entregas.

La pregunta clave es:

¿La producción perdida se recupera sin coste o genera impacto real?

   2. Margen no generado

No conviene calcular la parada solo en términos de facturación. Lo más útil es valorar el margen que se deja de generar o el margen que se pone en riesgo.

Si la línea produce piezas con margen alto, una parada corta puede ser muy costosa. En cambio, en una operación de bajo valor añadido, el impacto puede ser menor.

Una estimación básica sería:

Unidades no producidas x margen unitario = margen no generado

También puedes calcularlo por hora:

Margen generado por hora x horas de parada = margen afectado

Este dato es especialmente importante para comparar el coste de la parada con el coste de prevenirla.

   3. Personal parado o mal aprovechado

Durante una parada, puede haber personas esperando, reorganizando tareas o trabajando con menor rendimiento.

Aquí conviene calcular:

  • número de personas afectadas,
  • coste/hora aproximado,
  • duración de la parada,
  • grado real de improductividad.

Ejemplo:

6 personas x 25 €/hora x 3 horas = 450 €

A veces el equipo puede reasignarse a otras tareas. En ese caso, el coste será menor. Pero si la parada bloquea completamente un área, el impacto de personal puede ser relevante.

También hay que tener en cuenta mandos, mantenimiento, calidad, logística o ingeniería si intervienen de forma urgente.

   4. Costes urgentes de reparación y suministro

Una avería no planificada suele generar costes adicionales:

  • compra urgente de repuestos,
  • transporte especial,
  • asistencia técnica externa,
  • horas extra,
  • desplazamientos,
  • adaptación de piezas,
  • alquiler de equipos,
  • paradas fuera de horario,
  • llamadas de emergencia.

Estos costes no siempre aparecen cuando se analiza la avería, pero forman parte del coste real.

Por eso es importante revisar si la parada se habría reducido con una mejor gestión de repuestos críticos, motores, material eléctrico o mantenimiento preventivo.

Una pieza que parece cara en stock puede ser barata comparada con una parada prolongada por no tenerla disponible.

   5. Desperdicio, rechazo y reprocesos

Algunas paradas generan producto defectuoso, material perdido o trabajo que hay que repetir.

Puede ocurrir al parar una línea en mitad de ciclo, al arrancar de nuevo, al perder temperatura, presión, sincronismo, ajuste o condiciones de proceso.

Conviene revisar:

  • piezas rechazadas,
  • material desperdiciado,
  • tiempo de limpieza,
  • ajustes necesarios,
  • controles de calidad adicionales,
  • reprocesos,
  • merma de rendimiento tras el arranque.

En algunos procesos, el coste de rearranque puede ser casi tan importante como el tiempo de parada.

   6. Retrasos, entregas y penalizaciones

Una parada también puede afectar al cliente.

Si la producción no se recupera a tiempo, pueden aparecer:

  • retrasos de entrega,
  • envíos urgentes,
  • penalizaciones,
  • pérdida de prioridad ante el cliente,
  • incumplimientos internos,
  • cambios de planificación,
  • pérdida de confianza.

Este impacto es más difícil de medir, pero no debería ignorarse. En sectores con entregas ajustadas, una parada no planificada puede generar consecuencias comerciales importantes.

   7. Impacto indirecto y riesgo acumulado

Hay costes que no aparecen en una hoja de avería, pero existen:

  • estrés del equipo,
  • decisiones improvisadas,
  • pérdida de eficiencia,
  • saturación de mantenimiento,
  • preventivos que se retrasan,
  • otras incidencias que no se atienden,
  • deterioro progresivo del equipo,
  • dependencia de una persona concreta.

Cuando las paradas se repiten, el problema deja de ser una avería aislada y se convierte en un problema de gestión de mantenimiento.

Ahí tiene sentido analizar patrones: qué equipos fallan más, qué causas se repiten, qué repuestos faltan, qué alarmas aparecen antes de la parada o qué señales de máquina podrían anticipar el fallo.

Tabla sencilla para calcular una parada

Concepto Cómo estimarlo
Producción no realizada Unidades/hora x horas de parada
Margen afectado Margen/hora x horas de parada
Personal improductivo Personas afectadas x coste/hora x horas
Costes urgentes Repuestos, transporte, asistencia, horas extra
Desperdicio o rechazo Material perdido + reprocesos
Retrasos Coste de entregas urgentes o penalizaciones
Impacto indirecto Reorganización, saturación, pérdida de eficiencia

Esta tabla no busca una precisión perfecta desde el primer día. Busca que la empresa empiece a medir con criterio.

Qué datos conviene registrar en cada parada

Para calcular mejor el coste de parada, mantenimiento y producción deberían registrar siempre:

  • fecha y hora de inicio,
  • hora de fin,
  • equipo o línea afectada,
  • causa probable,
  • causa confirmada,
  • repuesto utilizado,
  • personas implicadas,
  • producción perdida,
  • producto rechazado,
  • acciones realizadas,
  • si era una avería repetitiva,
  • si había señales previas,
  • cómo podría evitarse o reducirse.

Con esta información, la empresa puede pasar de reaccionar a cada avería a tomar decisiones de mejora.

Del coste de parada a la mejora

Calcular el coste real de una parada no sirve solo para hacer números. Sirve para priorizar.

Puede ayudar a decidir:

  • qué motores son críticos,
  • qué repuestos deben estar disponibles,
  • qué equipos necesitan preventivo,
  • qué instalaciones conviene revisar,
  • qué señales de máquina merece la pena monitorizar,
  • dónde aplicar mantenimiento predictivo,
  • qué averías deben analizarse en profundidad.

Si una parada cuesta mucho, merece la pena invertir en reducir su probabilidad o su duración.

Conclusión: medir para decidir mejor

Una parada de producción cuesta más que la reparación que la resuelve. El impacto real incluye producción no realizada, margen afectado, personal parado, urgencias, desperdicio, retrasos y pérdida de eficiencia.

Por eso, calcular el coste real de una parada ayuda a justificar decisiones de mantenimiento, suministro, repuestos críticos y digitalización industrial.

En Ramos Industrial ayudamos a empresas industriales a reducir paradas no planificadas combinando mantenimiento industrial, suministro técnico, reparación, instalaciones y análisis de datos de planta junto con Koiote Inteligencia Industrial.

Consulta con Ramos Industrial cómo reducir paradas no planificadas mediante mantenimiento, suministro técnico y análisis de datos de planta.

Preguntas frecuentes

¿Cómo se calcula el coste de una parada de producción?

Sumando producción no realizada, margen afectado, personal improductivo, costes urgentes, desperdicio, retrasos e impactos indirectos.

¿Es mejor calcular por facturación o por margen?

Normalmente es más útil calcular por margen, porque refleja mejor el impacto económico real de la producción no realizada.

¿Todas las paradas deben analizarse igual?

No. Conviene priorizar las paradas que afectan a líneas críticas, duran más tiempo, se repiten o generan impacto en entregas y clientes.

¿Qué relación tiene con el mantenimiento predictivo?

Si se conocen las paradas más costosas, se puede decidir mejor dónde aplicar sensores, datos de máquina o mantenimiento predictivo para anticipar fallos.

¿Qué datos mínimos debería registrar mantenimiento?

Equipo afectado, duración, causa, repuesto utilizado, personas implicadas, producción perdida, acciones realizadas y posibilidad de prevenir la repetición.

12 de julio de 2026
https://www.ramos.es/wp-content/uploads/2026/07/Coste-de-parada.png 941 1672 Pedro Latorre https://ramosindustrial.com/wp-content/uploads/2025/03/Logo-Ramos-Industrial-300x138.png Pedro Latorre2026-07-12 11:11:132026-07-19 17:15:54Cómo calcular el coste real de una parada de producción
Digitalización industrial, Mantenimiento Industrial

Qué es el mantenimiento predictivo industrial y cuándo tiene sentido aplicarlo

Mantenimiento predictivo

Anticiparse a la avería antes de que pare la planta

El mantenimiento predictivo industrial consiste en utilizar datos reales de máquina para detectar señales de deterioro, anomalías o comportamientos fuera de lo normal antes de que se produzca una avería importante.

No se trata de adivinar el futuro. Tampoco consiste en instalar sensores sin criterio o en aplicar inteligencia artificial de forma genérica. El objetivo es mucho más práctico: ayudar a mantenimiento a intervenir antes, con mejor información y con menos improvisación.

En una planta industrial, una avería crítica puede afectar a producción, calidad, entregas, seguridad y costes. Por eso, cualquier herramienta que permita anticiparse a una parada puede tener un impacto importante.

El mantenimiento predictivo tiene sentido cuando une tres elementos: conocimiento de planta, datos fiables y capacidad de actuación. Sin esos tres ingredientes, puede quedarse en un proyecto tecnológico poco útil.

Qué es el mantenimiento predictivo industrial

El mantenimiento predictivo es una forma de mantenimiento basada en el seguimiento del estado real de los equipos.

A diferencia del mantenimiento correctivo, que actúa cuando la avería ya se ha producido, el predictivo busca detectar señales previas. Y a diferencia del mantenimiento preventivo, que actúa por calendario, horas de uso o ciclos, el predictivo se apoya en datos reales del comportamiento de la máquina.

Es decir:

Tipo de mantenimiento Cuándo actúa
Correctivo Cuando la avería ya ha ocurrido
Preventivo Según calendario, horas o ciclos
Predictivo Cuando los datos indican riesgo de fallo

En la práctica, el mantenimiento predictivo puede apoyarse en diferentes señales:

  • vibraciones,
  • temperatura,
  • consumo eléctrico,
  • intensidad de motores,
  • presión,
  • caudal,
  • ciclos de trabajo,
  • tiempos de ciclo,
  • alarmas,
  • microparadas,
  • desviaciones de proceso,
  • histórico de averías,
  • datos de PLC o SCADA.

Lo importante no es medir por medir. Lo importante es saber qué dato puede anticipar un problema y qué decisión debe tomar mantenimiento cuando aparece una desviación.

Cuándo tiene sentido aplicar mantenimiento predictivo

El mantenimiento predictivo no debe aplicarse a todo desde el primer día. Tiene más sentido empezar por equipos o procesos donde una avería tenga impacto real.

Suele ser interesante cuando se cumplen varias de estas condiciones:

  • el equipo es crítico para la producción,
  • una parada genera un coste elevado,
  • hay averías repetitivas o difíciles de diagnosticar,
  • el mantenimiento preventivo actual no evita ciertos fallos,
  • existen datos disponibles en máquina, PLC o sensores,
  • el equipo trabaja muchas horas o a varios turnos,
  • el fallo no aparece de golpe, sino que deja señales previas,
  • mantenimiento puede actuar si recibe una alerta útil,
  • hay interés en reducir paradas no planificadas.

Por ejemplo, puede tener sentido en motores, bombas, compresores, ventiladores, transportadores, líneas automatizadas, hornos, sistemas de bombeo, maquinaria de proceso o instalaciones auxiliares críticas.

En cambio, no siempre tiene sentido aplicarlo a equipos de bajo impacto, máquinas muy sencillas o elementos cuyo fallo sea barato, rápido y fácil de resolver.

Qué problemas puede ayudar a resolver

Un proyecto bien planteado de mantenimiento predictivo puede ayudar a responder preguntas muy concretas:

  • ¿Qué máquinas empiezan a comportarse de forma anómala?
  • ¿Qué motor consume más de lo habitual?
  • ¿Qué bomba está trabajando fuera de su rango normal?
  • ¿Qué línea acumula más microparadas?
  • ¿Qué alarmas se repiten antes de una avería?
  • ¿Qué ciclos se están desviando respecto al comportamiento normal?
  • ¿Qué equipos conviene revisar antes de la siguiente parada programada?

La utilidad está en convertir datos dispersos en señales accionables. Es decir, que mantenimiento no reciba solo gráficos, sino información que le ayude a priorizar.

Un aviso predictivo debe servir para decidir algo: revisar, parar de forma planificada, cambiar un componente, ajustar un parámetro, preparar un repuesto o programar una intervención.

Cómo empezar sin hacer un gran proyecto

Uno de los errores habituales es pensar que el mantenimiento predictivo exige empezar con un proyecto enorme. En muchas plantas, lo más razonable es comenzar con un piloto limitado y bien enfocado.

Un buen punto de partida puede ser una máquina crítica, una línea con averías repetitivas o una familia de equipos concreta.

El proceso podría ser así:

  1. Elegir un problema concreto

No empezar con “queremos hacer mantenimiento predictivo”, sino con una pregunta operativa:

  • ¿Por qué falla esta bomba?
  • ¿Podemos anticipar problemas en estos motores?
  • ¿Qué señales aparecen antes de una parada?
  • ¿Por qué esta línea tiene más microparadas?
  1. Revisar qué datos ya existen

Muchas veces la planta ya dispone de datos útiles en PLC, variadores, sensores, SCADA, históricos de alarmas o registros de mantenimiento.

Antes de instalar más sensores, conviene revisar qué información ya está disponible.

  1. Capturar y ordenar la información

Los datos deben recogerse de forma continua, fiable y estructurada. Si los datos están dispersos, incompletos o no se pueden consultar fácilmente, será difícil extraer conclusiones.

  1. Interpretar con mantenimiento

El dato por sí solo no basta. El equipo de mantenimiento debe ayudar a interpretar qué significa una desviación, qué señales son relevantes y qué falsas alarmas conviene evitar.

  1. Definir acciones

Cada alerta debe tener una consecuencia clara. Si el sistema detecta una anomalía, debe saberse quién la revisa, qué se comprueba y qué decisión se toma.

El papel de Koiote y Ramos Industrial

El mantenimiento predictivo necesita datos, pero también necesita conocimiento de planta.

Aquí es donde tiene sentido combinar la capacidad de Koiote Inteligencia Industrial con la experiencia técnica de Ramos Industrial.

Koiote puede aportar la parte de captura, tratamiento y visualización de datos industriales. Ramos puede aportar ingeniería, instalación, automatización, cuadros, sensórica, mantenimiento y conocimiento directo de las instalaciones.

Esta combinación permite abordar el mantenimiento predictivo desde una visión práctica:

  • qué equipo conviene medir,
  • qué señales son relevantes,
  • cómo capturar los datos,
  • cómo conectar con PLC o sensores,
  • cómo visualizar alertas,
  • qué debe revisar mantenimiento,
  • qué intervención puede evitar una parada.

La tecnología debe estar al servicio de una decisión industrial concreta. Si no ayuda a mantenimiento a actuar mejor, no aporta suficiente valor.

Beneficios esperables

Cuando se aplica bien, el mantenimiento predictivo puede ayudar a:

  • reducir paradas no planificadas,
  • anticipar averías críticas,
  • mejorar la planificación de mantenimiento,
  • reducir intervenciones urgentes,
  • priorizar recursos técnicos,
  • preparar repuestos con antelación,
  • alargar la vida útil de equipos,
  • mejorar la disponibilidad de planta,
  • entender mejor el comportamiento de las máquinas.

No significa eliminar todas las averías. Significa tener más información para actuar antes y reducir el impacto de los fallos más importantes.

Cuándo no merece la pena

También conviene decirlo: el mantenimiento predictivo no siempre es la respuesta.

Puede no tener sentido cuando:

  • el equipo no es crítico,
  • el coste de parada es bajo,
  • el fallo es imprevisible y sin señales previas,
  • no hay datos útiles ni posibilidad razonable de captarlos,
  • no existe capacidad interna para actuar ante las alertas,
  • se busca implantar tecnología sin un problema claro.

Antes de invertir, conviene valorar el retorno esperado. La pregunta no es “¿podemos medirlo?”, sino “¿qué decisión mejorará si lo medimos?”.

Conclusión: datos útiles para intervenir antes

El mantenimiento predictivo industrial no consiste en llenar la planta de sensores ni en hacer proyectos complejos sin retorno claro. Consiste en utilizar datos reales de máquina para anticipar problemas, priorizar intervenciones y reducir paradas no planificadas.

Tiene sentido cuando se aplica sobre equipos críticos, con datos fiables, conocimiento de mantenimiento y capacidad real de actuación.

En Ramos Industrial y Koiote Inteligencia Industrial ayudamos a empresas industriales a valorar si su planta tiene datos útiles para anticipar averías y mejorar la continuidad operativa.

Consulta con Koiote Inteligencia Industrial si tu planta puede anticipar averías a partir de datos de máquina.

Preguntas frecuentes

¿Qué es el mantenimiento predictivo industrial?

Es una estrategia de mantenimiento que utiliza datos reales de máquina para detectar señales de fallo antes de que se produzca una avería importante.

¿En qué se diferencia del mantenimiento preventivo?

El preventivo actúa por calendario, horas o ciclos. El predictivo actúa cuando los datos muestran desviaciones o señales de deterioro.

¿Hace falta instalar muchos sensores?

No siempre. En muchos casos conviene empezar revisando datos que ya existen en PLC, variadores, sensores, SCADA o históricos de alarmas.

¿Qué equipos son buenos candidatos?

Motores, bombas, compresores, ventiladores, transportadores, líneas automatizadas, sistemas auxiliares críticos y máquinas con averías repetitivas.

¿Cuándo no merece la pena?

Cuando el equipo no es crítico, el fallo no tiene impacto relevante, no hay datos útiles o no existe capacidad para actuar ante las alertas.

4 de julio de 2026
https://www.ramos.es/wp-content/uploads/2026/07/Mantenimiento-predictivo.png 941 1672 Pedro Latorre https://ramosindustrial.com/wp-content/uploads/2025/03/Logo-Ramos-Industrial-300x138.png Pedro Latorre2026-07-04 20:49:462026-07-04 20:49:46Qué es el mantenimiento predictivo industrial y cuándo tiene sentido aplicarlo

SÍGUENOS EN LINKEDIN


Follow us on LinkedIn

Categorías

  • Actualidad
  • Digitalización industrial
  • Electricidad Industrial
  • Mantenimiento Industrial
  • Suministros Industriales

Oficinas

Dirección
Polígono Ondarria s/n
31800 Alsasua, Navarra

Contacto
ramos@ramos.es
948 564825

Ramos Industrial

Polígono Ondarria s/n
31800 Alsasua, Navarra

Centralita: 948 564825
ramos@ramos.es

Horario de Oficinas

Lu-Vi: 7:30-13:30 / 15:00-17:00

Horario Ferretería

Lu-Vi: 8:00-13:00 / 15:00-18:00

Esta empresa ha recibido una subvención del Gobierno de Navarra al amparo de la convocatoria de 2025 de ayudas para la mejora de la competitividad
Esta empresa ha contado con el apoyo del programa Kit Digital de la Unión Europea en el marco del Plan de Recuperación, Transformación y Resiliencia - Financiado por la Unión Europea - NextGenerationEU.
Kit Digital - Financiado por la Unión Europea - NextGenerationEU
  • Link to LinkedIn
  • Contacto
  • Política de calidad
  • Aviso Legal
  • Política de Privacidad
  • Política de cookies
Desplazarse hacia arriba Desplazarse hacia arriba Desplazarse hacia arriba