Ramos Industrial
  • Link to LinkedIn
  • Home
  • Servicios
    • Maquinaria Especial
    • Automatización y Robótica
    • Instalaciones Eléctricas
    • Mantenimiento Industrial
    • Suministros Industriales
    • Ramos Solar
  • La Empresa
  • Actualidad
  • Blog Técnico
  • Contacto
  • Click to open the search input field Click to open the search input field Buscar
  • Menú Menú

Listado de la etiqueta: mantenimiento preventivo

Digitalización industrial, Mantenimiento Industrial

Qué datos de máquina ayudan a anticipar averías en planta industrial

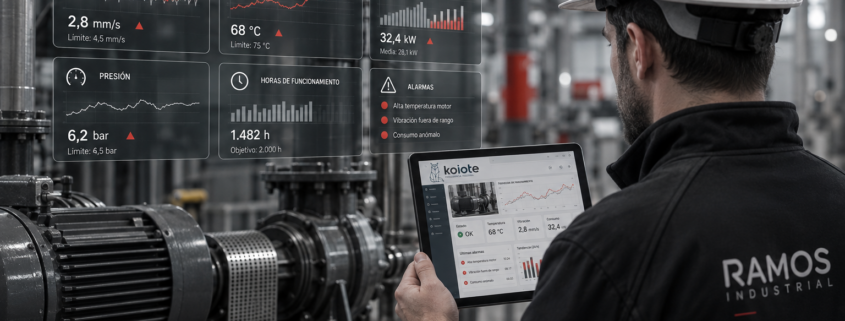
Datos de máquina anticipar averías

No todos los datos sirven para anticipar averías

En mantenimiento industrial se habla cada vez más de datos, sensórica, cuadros de mando y mantenimiento predictivo. Pero hay una idea importante: no todos los datos son igual de útiles.

Medir por medir no reduce averías. Para que un dato ayude a mantenimiento, debe cumplir tres condiciones:

  • estar relacionado con un equipo o proceso importante,
  • indicar una desviación antes de que aparezca la avería,
  • permitir tomar una decisión concreta.

El objetivo no es llenar la planta de sensores ni generar más pantallas. El objetivo es detectar señales que ayuden a intervenir antes de que una incidencia acabe en parada.

Por eso, antes de hablar de tecnología, conviene hacerse una pregunta sencilla:

¿Qué datos nos permitirían saber que una máquina empieza a comportarse peor de lo normal?

La respuesta dependerá de cada planta, pero hay varias familias de datos especialmente útiles.

1.Vibración

La vibración es uno de los datos más utilizados para anticipar problemas mecánicos.

Puede ayudar a detectar:

  • desequilibrios,
  • desalineaciones,
  • rodamientos deteriorados,
  • holguras,
  • problemas en acoplamientos,
  • desgaste en elementos rotativos,
  • funcionamiento anómalo de motores, bombas o ventiladores.

En muchos equipos, la avería no aparece de golpe. Antes se produce un aumento progresivo de vibración o un cambio en el patrón habitual.

Esto puede ser especialmente útil en:

  • motores críticos,
  • bombas,
  • ventiladores,
  • compresores,
  • reductores,
  • transportadores,
  • maquinaria rotativa.

El dato de vibración debe interpretarse con criterio técnico. No basta con saber que “vibra más”. Hay que entender qué equipo es, cómo trabaja, cuál es su comportamiento normal y qué cambio puede indicar deterioro.

2.Temperatura

La temperatura es otro dato clave para mantenimiento.

Un aumento anómalo de temperatura puede indicar fricción, sobrecarga, falta de ventilación, fallo de lubricación, conexiones eléctricas defectuosas o componentes trabajando al límite.

Puede aplicarse a:

  • motores,
  • rodamientos,
  • reductores,
  • cuadros eléctricos,
  • variadores,
  • transformadores,
  • bombas,
  • sistemas hidráulicos,
  • hornos o equipos de proceso.

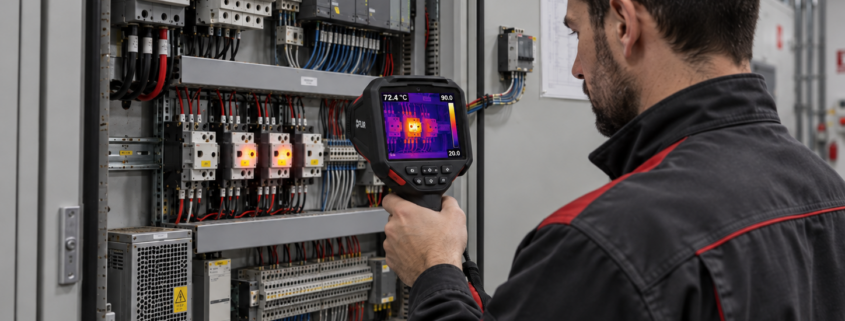
En cuadros eléctricos, por ejemplo, la temperatura puede revelar puntos calientes provocados por contactos mal apretados, sobrecargas o componentes deteriorados. En motores o rodamientos, puede indicar desgaste o problemas de lubricación.

La temperatura es especialmente útil cuando se analiza su tendencia. Un valor puntual puede no decir demasiado. Una subida progresiva respecto al comportamiento habitual sí puede ser una señal temprana.

3.Consumo eléctrico e intensidad

El consumo eléctrico y la intensidad de trabajo pueden aportar mucha información sobre el estado de una máquina.

Un motor que empieza a consumir más de lo habitual puede estar trabajando con mayor carga, rozamiento, desalineación, atasco, desgaste mecánico o problemas en el proceso.

Estos datos pueden ayudar a detectar:

  • sobrecargas,
  • motores trabajando fuera de rango,
  • bombas forzadas,
  • ventiladores con obstrucciones,
  • transportadores con exceso de esfuerzo,
  • variaciones de proceso,
  • pérdida de eficiencia.

También pueden ser útiles para comparar máquinas similares. Si dos equipos hacen el mismo trabajo, pero uno consume mucho más, puede haber una desviación que merece revisión.

En mantenimiento predictivo, el consumo eléctrico no debe verse solo como dato energético. También puede ser una señal de salud del equipo.

4.Presión, caudal y nivel

En instalaciones neumáticas, hidráulicas, de bombeo o fluidos, los datos de presión, caudal y nivel pueden anticipar problemas importantes.

Una caída de presión, un caudal irregular o una variación fuera de rango puede indicar:

  • fugas,
  • filtros saturados,
  • bombas desgastadas,
  • válvulas defectuosas,
  • obstrucciones,
  • pérdida de rendimiento,
  • problemas de regulación,
  • consumo anómalo de aire o fluido.

Estos datos son especialmente relevantes en:

  • sistemas de bombeo,
  • circuitos hidráulicos,
  • redes neumáticas,
  • refrigeración,
  • lubricación,
  • procesos con fluidos,
  • instalaciones auxiliares.

Una fuga neumática puede parecer un problema menor, pero si se repite o se mantiene en el tiempo puede aumentar consumos, reducir eficiencia y forzar otros equipos.

5.Alarmas y microparadas

Las alarmas son una fuente de información muy valiosa, pero muchas veces no se analizan con suficiente detalle.

En muchas plantas, las alarmas se atienden cuando aparecen, se rearman y se continúa. El problema es que, si no se registran y analizan, se pierde información sobre patrones repetitivos.

Conviene revisar:

  • alarmas más frecuentes,
  • alarmas que aparecen antes de una parada,
  • alarmas asociadas a una máquina concreta,
  • alarmas por turno o por producto,
  • microparadas recurrentes,
  • tiempos de recuperación,
  • secuencias de alarmas.

Una microparada aislada puede parecer poco importante. Pero muchas microparadas acumuladas pueden tener un impacto importante en productividad y pueden anticipar un fallo mayor.

El análisis de alarmas ayuda a pasar de “apagar fuegos” a detectar tendencias.

6.Ciclos, tiempos de proceso y rendimiento

Los tiempos de ciclo también pueden anticipar problemas.

Si una máquina empieza a tardar más en completar una operación, puede haber una pérdida de rendimiento, desgaste mecánico, problemas de ajuste, falta de presión, sensores inestables o movimientos más lentos de lo normal.

Datos útiles:

  • tiempo de ciclo,
  • tiempo de espera,
  • tiempo de arranque,
  • tiempo de parada,
  • velocidad real,
  • producción por hora,
  • rechazos,
  • rendimiento frente a estándar,
  • OEE o disponibilidad.

Estos datos conectan mantenimiento con producción. No siempre una avería empieza con una parada. A veces empieza con una pérdida progresiva de rendimiento.

7.Datos de variadores, PLCs y sistemas de control

Muchas plantas ya tienen datos disponibles sin necesidad de instalar sensores nuevos.

Los variadores, PLCs, HMIs, SCADAs y sistemas de control pueden aportar información como:

  • horas de funcionamiento,
  • intensidad,
  • frecuencia,
  • alarmas,
  • fallos,
  • estados de máquina,
  • ciclos,
  • velocidades,
  • temperaturas internas,
  • señales de entrada y salida,
  • eventos de seguridad,
  • tiempos de parada.

Antes de plantear un proyecto de mantenimiento predictivo, conviene revisar qué datos ya existen y cómo pueden aprovecharse.

A veces el primer paso no es añadir más sensórica, sino ordenar y visualizar mejor la información que la máquina ya genera.

8.Historial de mantenimiento y averías

Los datos de máquina son importantes, pero deben cruzarse con el historial de mantenimiento.

Conviene registrar:

  • qué avería ocurrió,
  • cuándo ocurrió,
  • cuánto duró,
  • qué equipo afectó,
  • qué repuesto se utilizó,
  • qué causa se identificó,
  • qué intervención se realizó,
  • si había señales previas,
  • si la avería se repite.

Este historial permite relacionar datos técnicos con averías reales.

Por ejemplo, si antes de varias averías aparece un aumento de temperatura, una alarma concreta o una subida de consumo, esa señal puede convertirse en indicador de alerta.

El conocimiento de mantenimiento es fundamental para interpretar los datos. Sin esa experiencia, los datos pueden generar ruido.

Cómo elegir qué datos medir primero

No hace falta empezar midiendo todo.

Una forma práctica de priorizar sería:

  1. Identificar equipos críticos.
  2. Revisar paradas más costosas o repetitivas.
  3. Analizar qué señales aparecieron antes de la avería.
  4. Comprobar qué datos ya existen.
  5. Definir qué variable puede anticipar el fallo.
  6. Establecer límites, tendencias o alertas.
  7. Asociar cada alerta a una acción de mantenimiento.

La clave es empezar por un problema concreto.

No es lo mismo decir “queremos datos de planta” que decir:

Queremos anticipar fallos en esta bomba porque cuando se para genera una parada de línea.

Esa segunda frase permite elegir mejor qué medir y para qué.

Tabla resumen de datos útiles

Dato de máquina Qué puede anticipar
Vibración Rodamientos, desalineación, desequilibrio, desgaste
Temperatura Sobrecarga, fricción, mala ventilación, conexiones defectuosas
Consumo eléctrico Sobreesfuerzo, atasco, pérdida de eficiencia
Presión / caudal Fugas, obstrucciones, bombas o válvulas deterioradas
Alarmas Patrones repetitivos, fallos previos a parada
Microparadas Problemas de ciclo, sensores, ajustes o alimentación
Tiempos de ciclo Pérdida de rendimiento o movimientos anómalos
Datos de PLC / variador Estados, fallos, cargas, horas y eventos
Historial de averías Relación entre señales previas y fallos reales

Convertir datos en acciones

Un dato solo tiene valor si permite actuar.

Por ejemplo:

  • si aumenta la vibración, revisar rodamientos o alineación;
  • si sube la temperatura, comprobar ventilación, carga o conexiones;
  • si crece el consumo, revisar esfuerzo mecánico o proceso;
  • si se repite una alarma, analizar causa raíz;
  • si aumentan las microparadas, revisar sensores, ajustes o secuencia;
  • si una bomba pierde caudal, revisar filtros, válvulas o desgaste.

La finalidad no es tener más información, sino tomar mejores decisiones de mantenimiento.

El papel de Koiote y Ramos Industrial

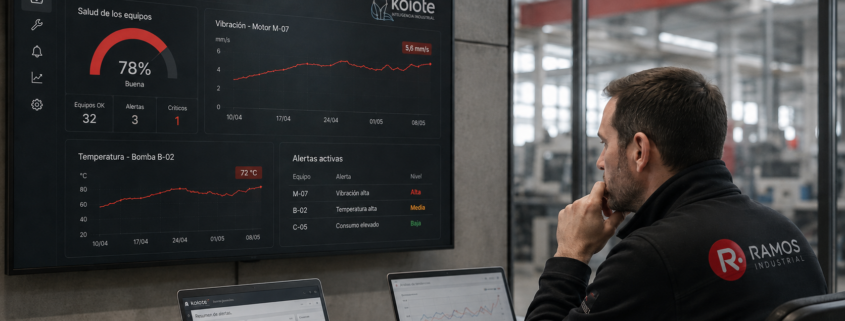
Koiote Inteligencia Industrial puede ayudar a capturar, ordenar y visualizar datos industriales para convertirlos en información útil. Ramos Industrial aporta conocimiento técnico de planta, mantenimiento, instalaciones, automatización y capacidad de intervención.

Esa combinación es importante porque el mantenimiento predictivo no es solo un proyecto de datos. Es un proyecto industrial.

Los datos deben conectarse con máquinas reales, averías reales y decisiones reales.

Conclusión: medir mejor para intervenir antes

Los datos de máquina pueden ayudar a anticipar averías, pero solo si se eligen con criterio.

Vibración, temperatura, consumo eléctrico, presión, caudal, alarmas, microparadas, tiempos de ciclo, datos de PLCs y variadores pueden aportar señales muy valiosas para mantenimiento.

La clave está en empezar por equipos críticos, identificar qué fallos se quieren anticipar y convertir cada alerta en una acción concreta.

En Ramos Industrial y Koiote Inteligencia Industrial ayudamos a empresas industriales a transformar datos de planta en información útil para mantenimiento, producción y continuidad operativa.

Consulta con Koiote y Ramos Industrial qué datos de máquina pueden ayudarte a anticipar averías en tu planta.

Preguntas frecuentes

¿Qué datos son más útiles para mantenimiento predictivo?

Depende del equipo, pero suelen ser útiles vibración, temperatura, consumo eléctrico, presión, caudal, alarmas, microparadas, ciclos y datos de PLCs o variadores.

¿Hace falta instalar sensores nuevos?

No siempre. Muchas máquinas ya generan datos útiles en PLCs, variadores, HMIs o SCADAs. Conviene revisar primero qué información existe.

¿Qué equipos conviene monitorizar primero?

Los equipos críticos, los que generan paradas costosas, los que tienen averías repetitivas o aquellos cuyo fallo deja señales previas medibles.

¿Los datos sustituyen al mantenimiento preventivo?

No. Los datos complementan el conocimiento técnico y ayudan a decidir mejor cuándo revisar, intervenir o preparar repuestos.

¿Por dónde empezar?

Por una máquina o línea crítica, definiendo qué avería se quiere anticipar, qué datos pueden detectarla y qué acción tomará mantenimiento si aparece una alerta.
18 de septiembre de 2026
https://www.ramos.es/wp-content/uploads/2026/09/Mantenimiento_industrial_datos_tiempo_real.png 1024 1536 Pedro Latorre https://ramosindustrial.com/wp-content/uploads/2025/03/Logo-Ramos-Industrial-300x138.png Pedro Latorre2026-09-18 21:09:542026-09-18 21:09:54Qué datos de máquina ayudan a anticipar averías en planta industrial
Electricidad Industrial, Mantenimiento Industrial

Cuadros eléctricos industriales: señales de que necesitan revisión o actualización

Termografia en cuadros eléctricos industriales

El cuadro eléctrico también envejece

En muchas plantas industriales, los cuadros eléctricos llevan años funcionando sin grandes incidencias. Mientras la instalación trabaja, la tendencia natural es no tocarlos. Pero un cuadro eléctrico industrial también envejece.

Con el paso del tiempo, cambian las máquinas, se amplían líneas, se añaden sensores, se sustituyen variadores, se modifican maniobras y se incorporan nuevos equipos. Muchas veces esas modificaciones se van acumulando sobre cuadros que no fueron diseñados para la situación actual de la planta.

El resultado puede ser una instalación que sigue funcionando, pero con más riesgo de averías, disparos, calentamientos, fallos intermitentes, problemas de seguridad o dificultades de mantenimiento.

Revisar un cuadro eléctrico no significa cambiarlo todo. Significa comprobar si sigue siendo seguro, fiable, mantenible y adecuado para el uso real que tiene hoy.

1. Disparos frecuentes o difíciles de explicar

Una de las señales más claras de que un cuadro eléctrico necesita revisión son los disparos frecuentes de protecciones.

Puede tratarse de magnetotérmicos, diferenciales, guardamotores, fusibles, relés térmicos u otros elementos de protección.

Un disparo puntual puede deberse a una causa concreta. Pero cuando los disparos se repiten, conviene analizar el origen.

Algunas posibles causas son:

  • sobrecargas,
  • protecciones mal dimensionadas,
  • componentes deteriorados,
  • derivaciones,
  • humedad,
  • polvo,
  • calentamientos,
  • cables dañados,
  • ampliaciones mal integradas,
  • equipos que trabajan por encima de lo previsto.

El riesgo está en limitarse a rearmar la protección sin investigar. Si una protección dispara, está dando información. Ignorarla puede terminar en una avería mayor o en una parada más grave.

2. Calentamientos, olor o decoloración

El calor es una señal que nunca debe pasarse por alto.

Un cuadro eléctrico puede calentarse por exceso de carga, mala ventilación, conexiones flojas, contactores deteriorados, bornas en mal estado o componentes que trabajan al límite.

Algunas señales de alerta son:

  • olor a quemado,
  • decoloración en cables o bornas,
  • marcas oscuras,
  • plástico deteriorado,
  • ventiladores que no funcionan,
  • temperatura elevada dentro del armario,
  • componentes muy calientes,
  • ruido anormal en contactores o relés.

En estos casos, la revisión debe ser prioritaria. Un calentamiento localizado puede parecer un problema menor, pero puede afectar a la seguridad, provocar fallos intermitentes, reducir la vida útil de los componentes e incluso aumentar el riesgo de incendio.

3. Termografía eléctrica: una revisión preventiva muy recomendable

Una de las mejores formas de detectar sobrecalentamientos en cuadros eléctricos es realizar una revisión con cámara termográfica.

La termografía permite identificar puntos calientes en conexiones, bornas, protecciones, contactores, embarrados, líneas de alimentación y otros elementos del cuadro. Muchas veces estos puntos calientes están provocados por contactos mal apretados, sobrecargas, componentes deteriorados o conexiones defectuosas.

La ventaja es que permite detectar el problema antes de que provoque una avería, un disparo, una parada o una situación de riesgo.

No todas las empresas de mantenimiento disponen de cámara termográfica ni de experiencia para interpretar correctamente las imágenes. En Ramos Industrial contamos con cámara termográfica para realizar este tipo de revisiones preventivas en instalaciones industriales.

En cuadros eléctricos críticos recomendamos realizar al menos una revisión anual con cámara termográfica, especialmente en instalaciones con alta carga, muchas horas de trabajo, ampliaciones acumuladas o historial de disparos y calentamientos.

La termografía no sustituye a una revisión eléctrica completa, pero aporta una información muy valiosa para priorizar actuaciones.

4. Modificaciones acumuladas sin documentación clara

Muchas instalaciones industriales evolucionan con el tiempo. Se añaden máquinas, se incorporan señales, se modifican maniobras y se hacen adaptaciones para resolver necesidades concretas.

El problema aparece cuando esas modificaciones no quedan bien documentadas.

Señales habituales:

  • esquemas eléctricos desactualizados,
  • cables sin identificar,
  • bornas sin referencia clara,
  • etiquetas inexistentes o ilegibles,
  • componentes añadidos fuera de la lógica original,
  • cambios realizados en urgencia,
  • documentación que no coincide con el cuadro real.

Cuando esto ocurre, cualquier intervención de mantenimiento se vuelve más lenta y arriesgada.

Un cuadro eléctrico bien documentado permite diagnosticar antes, intervenir con más seguridad y reducir tiempos de parada.

5. Falta de espacio o cuadro saturado

Otro síntoma frecuente es la falta de espacio.

Un cuadro puede haber sido suficiente en su momento, pero quedarse pequeño tras varias ampliaciones.

Esto puede generar:

  • componentes demasiado juntos,
  • mala ventilación,
  • dificultad para cablear,
  • problemas para sustituir elementos,
  • riesgo de errores en mantenimiento,
  • imposibilidad de añadir protecciones o módulos,
  • peor accesibilidad.

La saturación no es solo un problema estético. Afecta directamente a la seguridad, al mantenimiento y a la fiabilidad.

Si cada modificación obliga a “buscar hueco”, quizá ha llegado el momento de plantear una actualización o rediseño parcial.

6. Componentes obsoletos o difíciles de conseguir

En muchos cuadros industriales siguen funcionando componentes antiguos que ya no tienen repuesto directo o cuyo plazo de suministro es largo.

Esto afecta especialmente a:

  • PLCs,
  • módulos de entradas y salidas,
  • fuentes de alimentación,
  • variadores,
  • contactores antiguos,
  • relés específicos,
  • pantallas HMI,
  • módulos de comunicación,
  • elementos de seguridad.

Mientras funcionan, no suele parecer urgente. Pero si fallan en una línea crítica, la parada puede alargarse porque no hay sustituto inmediato o porque la equivalencia requiere adaptación.

Por eso, en cuadros críticos conviene revisar qué componentes están obsoletos, cuáles tienen repuesto disponible y cuáles necesitan una alternativa validada.

La obsolescencia no siempre exige cambiar todo el cuadro. A veces basta con planificar sustituciones, preparar copias de seguridad o definir repuestos compatibles.

7. Fallos intermitentes difíciles de diagnosticar

Algunas de las averías más incómodas son las que aparecen y desaparecen.

La máquina se para, se rearma, vuelve a funcionar y al cabo de un tiempo repite el fallo. En estos casos, el origen puede estar en un cuadro eléctrico con conexiones flojas, componentes fatigados, señales inestables, fuentes al límite o problemas de temperatura.

Los fallos intermitentes pueden estar relacionados con:

  • vibraciones,
  • bornas flojas,
  • cables dañados,
  • sensores mal alimentados,
  • relés deteriorados,
  • fuentes de alimentación inestables,
  • humedad,
  • variaciones de temperatura,
  • contactos desgastados.

Este tipo de problemas consume mucho tiempo de mantenimiento porque no siempre se reproduce cuando el técnico está delante. Una revisión preventiva del cuadro puede ayudar a localizar causas antes de que provoquen una parada mayor.

8. Puestas a tierra defectuosas o mal dimensionadas

Otra parte importante de la revisión eléctrica industrial son las puestas a tierra.

En muchas instalaciones nos encontramos con tierras defectuosas, deterioradas, mal dimensionadas o que no se han comprobado durante años. Esto puede suponer un riesgo para la seguridad de las personas, la protección de los equipos y el correcto funcionamiento de la instalación eléctrica.

Una puesta a tierra en mal estado puede afectar a:

  • seguridad de las personas,
  • protección frente a derivaciones,
  • actuación de protecciones,
  • estabilidad de equipos eléctricos y electrónicos,
  • comportamiento de variadores, autómatas o comunicaciones,
  • riesgo ante sobretensiones o defectos eléctricos.

Por eso, además de revisar los cuadros eléctricos, conviene realizar mediciones periódicas de tierra.

En Ramos Industrial recomendamos realizar al menos una medición anual de tierras para reforzar la seguridad de la instalación y detectar posibles problemas antes de que generen riesgos mayores.

La revisión de tierras debe documentarse correctamente. Si se detectan valores anómalos, conviene analizar la causa: deterioro de picas, conexiones defectuosas, ampliaciones mal integradas, cambios en la instalación o diseño insuficiente para las necesidades actuales.

9. Cambios en seguridad o normativa

Los cuadros eléctricos también deben revisarse cuando cambian las condiciones de seguridad, el uso de la máquina o los requisitos de la instalación.

Por ejemplo:

  • incorporación de nuevos equipos,
  • modificación de una línea,
  • cambios en resguardos,
  • nuevas paradas de emergencia,
  • integración de robots o células automatizadas,
  • cambios en el proceso,
  • aumento de potencia,
  • adaptación a nuevas exigencias de seguridad.

En estos casos, no basta con que el cuadro “funcione”. Hay que comprobar si la instalación sigue siendo adecuada, segura y coherente con el estado actual de la máquina o línea.

Tabla resumen de señales de alerta

Señal Qué puede indicar
Disparos frecuentes Sobrecarga, derivación, mala protección o componente deteriorado
Calentamientos Conexiones flojas, ventilación insuficiente o exceso de carga
Puntos calientes en termografía Contactos mal apretados, sobrecarga o deterioro
Esquemas desactualizados Riesgo de errores y diagnósticos lentos
Falta de espacio Cuadro saturado o ampliaciones mal integradas
Componentes obsoletos Riesgo de parada prolongada por falta de repuesto
Fallos intermitentes Alimentación inestable, conexiones o elementos fatigados
Puesta a tierra deficiente Riesgo para seguridad y protección de la instalación
Cambios de seguridad Necesidad de revisar adecuación de la instalación

Revisión, actualización o sustitución: no siempre es lo mismo

Cuando aparece alguno de estos síntomas, no significa necesariamente que haya que sustituir el cuadro completo.

Puede haber distintos niveles de actuación:

Actuación Cuándo tiene sentido
Revisión preventiva Cuando el cuadro funciona, pero hay señales de desgaste o riesgo
Revisión termográfica Cuando se quieren detectar puntos calientes antes de la avería
Medición de tierras Cuando se quiere comprobar la seguridad de la instalación
Actualización parcial Cuando hay componentes obsoletos, saturación o mejoras necesarias
Rediseño del cuadro Cuando la instalación ha cambiado mucho o hay problemas recurrentes
Sustitución completa Cuando el cuadro ya no ofrece seguridad, espacio, fiabilidad o mantenibilidad

La decisión debe tomarse con criterio técnico, valorando criticidad, estado del cuadro, documentación, seguridad, disponibilidad de repuestos y coste de parada.

Qué debería incluir una revisión de cuadro eléctrico

Una revisión útil debería comprobar, al menos:

  • estado general del armario,
  • limpieza,
  • ventilación,
  • temperatura,
  • aprietes,
  • protecciones,
  • contactores y relés,
  • fuentes de alimentación,
  • cableado,
  • bornas,
  • identificación de señales,
  • documentación eléctrica,
  • estado de componentes obsoletos,
  • reservas de espacio,
  • seguridad eléctrica,
  • revisión con cámara termográfica,
  • medición de puestas a tierra,
  • repuestos críticos asociados.

Además, conviene registrar las incidencias encontradas y priorizar acciones. No todo tiene que resolverse el mismo día, pero sí debe existir un plan.

Conclusión: revisar cuadros para evitar paradas y mejorar la seguridad

Un cuadro eléctrico industrial puede seguir funcionando durante años, pero eso no significa que esté en buen estado o que sea adecuado para las necesidades actuales de la planta.

Disparos frecuentes, calentamientos, falta de espacio, documentación desactualizada, componentes obsoletos, fallos intermitentes o puestas a tierra deficientes son señales que conviene revisar antes de que se conviertan en una parada importante o en un riesgo de seguridad.

La revisión con cámara termográfica y la medición periódica de tierras aportan información muy valiosa para detectar problemas ocultos y priorizar actuaciones. En cuadros eléctricos críticos, recomendamos realizar al menos una revisión anual con termografía y medición de tierras.

En Ramos Industrial ayudamos a empresas industriales a revisar, mantener y actualizar cuadros eléctricos industriales, combinando experiencia en instalaciones, mantenimiento, automatización y conocimiento de planta.

Consulta con Ramos Industrial cómo revisar o actualizar los cuadros eléctricos críticos de tu planta.

Preguntas frecuentes

¿Cada cuánto conviene revisar un cuadro eléctrico industrial?

Depende de la criticidad, el entorno, las horas de trabajo y el historial de incidencias. En cuadros críticos, conviene incluirlos dentro del plan de mantenimiento preventivo.

¿Para qué sirve una revisión termográfica de cuadros eléctricos?

Sirve para detectar puntos calientes en conexiones, bornas, protecciones, contactores, embarrados o líneas de alimentación. Muchos de estos problemas pueden deberse a contactos mal apretados, sobrecargas o componentes deteriorados.

¿Cada cuánto conviene hacer una termografía eléctrica?

En cuadros eléctricos críticos, recomendamos al menos una revisión anual con cámara termográfica, especialmente en instalaciones con alta carga, muchas horas de trabajo o historial de incidencias.

¿Por qué es importante medir las puestas a tierra?

Porque una puesta a tierra defectuosa o mal dimensionada puede afectar a la seguridad de las personas, la protección de equipos y el correcto funcionamiento de la instalación eléctrica.

¿Cada cuánto conviene medir las tierras?

Como criterio preventivo, recomendamos realizar una medición anual de tierras y documentar los resultados para detectar desviaciones o necesidades de mejora.

¿Un cuadro que funciona puede necesitar actualización?

Sí. Puede funcionar, pero tener componentes obsoletos, documentación desactualizada, falta de espacio, mala ventilación o riesgos que conviene corregir.

¿Qué relación hay entre cuadros eléctricos y paradas de producción?

Un fallo en protecciones, fuentes, contactores, PLCs, variadores, sensores, comunicaciones o puestas a tierra puede detener una línea completa o alargar mucho una avería.


6 de septiembre de 2026
https://www.ramos.es/wp-content/uploads/2026/09/termografia.png 1086 1448 Pedro Latorre https://ramosindustrial.com/wp-content/uploads/2025/03/Logo-Ramos-Industrial-300x138.png Pedro Latorre2026-09-06 09:20:202026-09-06 09:20:20Cuadros eléctricos industriales: señales de que necesitan revisión o actualización
Digitalización industrial, Mantenimiento Industrial

Mantenimiento preventivo vs predictivo: diferencias y cuándo conviene cada uno

mantenimiento preventivo vs predictivo

No se trata de elegir uno y descartar el otro

En mantenimiento industrial, es habitual hablar de mantenimiento correctivo, preventivo y predictivo como si fueran modelos separados. Pero en una planta real, lo normal es que convivan.

El mantenimiento correctivo resuelve averías cuando ya han ocurrido. El preventivo busca reducir el riesgo mediante revisiones planificadas. El predictivo utiliza datos reales de máquina para detectar señales de deterioro antes de que aparezca la avería.

La pregunta importante no es cuál es mejor en general, sino cuál conviene aplicar en cada equipo, instalación o proceso.

Una máquina crítica no debería gestionarse igual que un equipo auxiliar. Un motor con muchas horas de trabajo no requiere el mismo seguimiento que un componente de bajo impacto. Y una línea con paradas repetitivas puede necesitar algo más que revisiones por calendario.

Por eso, comparar mantenimiento preventivo y predictivo ayuda a tomar mejores decisiones.

Qué es el mantenimiento preventivo

El mantenimiento preventivo consiste en realizar revisiones e intervenciones programadas para reducir la probabilidad de avería.

Normalmente se basa en:

  • calendario,
  • horas de funcionamiento,
  • ciclos de trabajo,
  • recomendaciones del fabricante,
  • experiencia de mantenimiento,
  • historial de averías,
  • condiciones de trabajo.

Ejemplos habituales de mantenimiento preventivo son revisar motores, comprobar cuadros eléctricos, reapretar conexiones, cambiar filtros, sustituir correas, revisar sensores, lubricar elementos mecánicos o comprobar fugas neumáticas e hidráulicas.

Su principal ventaja es que introduce orden. Ayuda a no depender solo de la avería y permite planificar intervenciones.

Pero también tiene una limitación: puede actuar demasiado pronto o demasiado tarde. Si la revisión se hace por calendario, puede que se sustituya un componente que aún estaba en buen estado. O puede que una avería aparezca entre dos revisiones.

Qué es el mantenimiento predictivo

El mantenimiento predictivo se basa en datos reales del comportamiento de los equipos.

En lugar de actuar solo por calendario, busca detectar desviaciones que puedan indicar un deterioro progresivo: más vibración, más temperatura, más consumo, más presión, más ciclos anómalos, más alarmas o cambios en el comportamiento habitual de una máquina.

Puede apoyarse en datos como:

  • vibración,
  • temperatura,
  • intensidad eléctrica,
  • consumo,
  • presión,
  • caudal,
  • ciclos,
  • tiempos de proceso,
  • alarmas,
  • microparadas,
  • datos de PLC,
  • datos de variadores,
  • histórico de mantenimiento.

Su ventaja es que permite intervenir con más información. No se actúa porque “toca revisar”, sino porque los datos indican que algo empieza a comportarse de forma diferente.

Su limitación es que necesita datos fiables, interpretación técnica y capacidad de actuación. Medir por medir no mejora el mantenimiento si nadie convierte esos datos en decisiones.

Diferencias principales

Aspecto Mantenimiento preventivo Mantenimiento predictivo
Base de decisión Calendario, horas, ciclos o experiencia Datos reales de máquina
Objetivo Reducir probabilidad de avería Detectar señales antes del fallo
Ventaja Ordena y planifica el mantenimiento Permite actuar según estado real
Riesgo Revisar demasiado pronto o demasiado tarde Medir sin obtener información útil
Necesita Plan de revisión y criterio técnico Datos, interpretación y acción
Mejor para Equipos conocidos y revisiones periódicas Equipos críticos con señales medibles

Los dos modelos tienen sentido. La clave está en aplicarlos donde aportan valor.

Cuándo conviene el mantenimiento preventivo

El mantenimiento preventivo suele ser adecuado cuando los equipos tienen tareas periódicas claras y conocidas.

Tiene sentido en:

  • revisiones eléctricas,
  • motores,
  • reductores,
  • transportadores,
  • sistemas neumáticos,
  • sistemas hidráulicos,
  • cuadros eléctricos,
  • elementos mecánicos de desgaste,
  • filtros,
  • lubricación,
  • limpieza técnica,
  • comprobaciones de seguridad.

También es muy útil cuando una planta necesita ordenar su mantenimiento y reducir la dependencia del correctivo.

En muchos casos, el primer paso para mejorar no es instalar sensores ni capturar datos. Es tener un buen plan preventivo, bien ejecutado, bien registrado y adaptado a la criticidad de cada equipo.

Cuándo conviene el mantenimiento predictivo

El mantenimiento predictivo tiene más sentido cuando una avería genera un impacto importante y existen datos útiles para anticiparla.

Suele ser interesante en:

  • motores críticos,
  • bombas,
  • compresores,
  • ventiladores,
  • líneas automatizadas,
  • transportadores principales,
  • maquinaria de proceso,
  • sistemas auxiliares esenciales,
  • equipos con averías repetitivas,
  • instalaciones que trabajan a varios turnos.

También conviene cuando el fallo no aparece de golpe, sino que deja señales previas. Por ejemplo, aumento progresivo de vibración, temperatura, consumo eléctrico, pérdida de rendimiento o alarmas recurrentes.

No todos los equipos merecen mantenimiento predictivo. Si el fallo es barato, rápido de resolver y sin impacto relevante, quizá no compense. Pero si la parada afecta a producción, entregas o seguridad, puede ser una herramienta muy valiosa.

Ejemplo práctico: un motor crítico

Imaginemos un motor que mueve un transportador principal.

Con mantenimiento preventivo, podríamos revisar periódicamente:

  • temperatura,
  • rodamientos,
  • ventilación,
  • limpieza,
  • conexiones,
  • vibraciones,
  • alineación,
  • estado del acoplamiento.

Con mantenimiento predictivo, además, podríamos monitorizar:

  • consumo eléctrico,
  • tendencia de vibración,
  • temperatura,
  • horas de trabajo,
  • alarmas,
  • desviaciones respecto al funcionamiento normal.

El preventivo reduce el riesgo mediante revisión planificada. El predictivo permite detectar si el motor empieza a trabajar fuera de su comportamiento habitual.

Combinados, ofrecen una visión más completa.

Cómo combinarlos bien

Una estrategia equilibrada no enfrenta preventivo y predictivo. Los combina.

Una forma práctica de hacerlo sería:

  1. Clasificar equipos por criticidad.
    No todos los equipos requieren el mismo nivel de mantenimiento.
  2. Definir preventivos básicos.
    Revisiones periódicas, limpieza, lubricación, comprobaciones eléctricas y mecánicas.
  3. Analizar averías repetitivas.
    Identificar equipos que fallan varias veces o generan paradas relevantes.
  4. Detectar datos disponibles.
    Revisar qué información existe ya en PLC, variadores, sensores, SCADA o registros de mantenimiento.
  5. Aplicar predictivo donde aporte valor.
    Empezar por equipos críticos, no por toda la planta.
  6. Convertir alertas en acciones.
    Una alerta predictiva debe llevar a una decisión clara: revisar, preparar repuesto, intervenir o programar parada.

El mantenimiento predictivo no sustituye al criterio técnico. Lo refuerza.

Errores habituales

Al comparar preventivo y predictivo, conviene evitar algunos errores:

  • pensar que el predictivo elimina el preventivo,
  • instalar sensores sin definir qué decisión van a mejorar,
  • aplicar el mismo mantenimiento a todos los equipos,
  • no registrar bien las averías,
  • no implicar a mantenimiento desde el inicio,
  • generar alertas que nadie revisa,
  • medir variables que no ayudan a actuar,
  • olvidar el coste real de la parada.

La tecnología solo tiene sentido si mejora una decisión industrial concreta.

Tabla rápida de decisión

Situación Enfoque recomendado
Equipo poco crítico Correctivo o preventivo básico
Equipo con tareas periódicas claras Preventivo
Equipo crítico con señales medibles Preventivo + predictivo
Averías repetitivas Revisar preventivo y valorar predictivo
Coste de parada elevado Analizar datos y anticipación
Sin datos útiles ni impacto relevante No forzar predictivo
Instalación crítica con mantenimiento maduro Predictivo como evolución natural

Conclusión: planificar mejor y anticipar antes

El mantenimiento preventivo y el predictivo no compiten. El preventivo aporta orden, método y revisiones planificadas. El predictivo añade información real de máquina para anticipar fallos y tomar mejores decisiones.

La clave está en saber dónde aplicar cada enfoque. No todos los equipos necesitan sensórica o análisis de datos, pero los equipos críticos sí merecen una estrategia más cuidada.

En Ramos Industrial y Koiote Inteligencia Industrial ayudamos a empresas industriales a combinar experiencia de mantenimiento, ingeniería, instalación y datos de planta para reducir paradas no planificadas.

Consulta con Ramos Industrial y Koiote cómo combinar mantenimiento preventivo, experiencia técnica y datos de máquina para reducir paradas no planificadas.

Preguntas frecuentes

¿El mantenimiento predictivo sustituye al preventivo?

No. En la mayoría de plantas, el predictivo complementa al preventivo. El preventivo ordena revisiones y el predictivo ayuda a anticipar fallos mediante datos reales.

¿Cuál es mejor: preventivo o predictivo?

Depende del equipo, la criticidad, el coste de parada y la disponibilidad de datos. Para muchos equipos basta con preventivo. Para equipos críticos puede convenir sumar predictivo.

¿Cuándo tiene sentido empezar con mantenimiento predictivo?

Cuando hay equipos críticos, averías repetitivas, coste elevado de parada y datos útiles que puedan ayudar a anticipar fallos.

¿Qué datos se usan en mantenimiento predictivo?

Vibración, temperatura, consumo eléctrico, presión, caudal, ciclos, alarmas, tiempos de proceso, datos de PLC, variadores o SCADA.

¿Por dónde empezar?

Por una máquina crítica o una línea con paradas repetitivas. Primero se define el problema, después se revisan los datos disponibles y finalmente se establecen acciones concretas.

19 de agosto de 2026
https://www.ramos.es/wp-content/uploads/2026/08/mantenimiento-predictivo-preventivo.png 941 1672 Pedro Latorre https://ramosindustrial.com/wp-content/uploads/2025/03/Logo-Ramos-Industrial-300x138.png Pedro Latorre2026-08-19 07:13:442026-08-19 07:13:44Mantenimiento preventivo vs predictivo: diferencias y cuándo conviene cada uno
Mantenimiento Industrial, Suministros Industriales

Cómo organizar el stock de mantenimiento sin llenar el almacén de material innecesario

Tener más stock no siempre significa estar mejor preparado

En mantenimiento industrial, una de las dudas habituales es cuánto material conviene tener en almacén.

Tener poco stock puede alargar una avería, generar compras urgentes y aumentar el tiempo de parada. Pero tener demasiado stock también tiene problemas: inmoviliza dinero, ocupa espacio, genera duplicidades y acaba acumulando material que quizá nunca se utilice.

La clave no está en llenar el almacén, sino en organizarlo con criterio.

Un buen stock de mantenimiento debe ayudar a responder rápido ante averías, reducir paradas no planificadas y evitar improvisaciones. Para conseguirlo, mantenimiento y compras deben trabajar juntos, diferenciando entre repuestos habituales, repuestos críticos, consumibles y material que no tiene sentido almacenar.

El objetivo no es tener de todo. Es tener bien identificado lo que realmente condiciona la continuidad de la planta.

Diferenciar stock habitual y stock crítico

El primer paso es no tratar todas las referencias igual.

Un repuesto habitual es aquel que se consume con frecuencia. Puede ser importante, pero normalmente se gestiona bien por rotación: se repone cuando baja el nivel mínimo o cuando el consumo lo justifica.

Un repuesto crítico, en cambio, puede tener poca rotación y aun así ser imprescindible. Es aquel cuya falta puede alargar una parada importante, afectar a una línea clave o dificultar la recuperación de una instalación.

Por ejemplo, una fuente de alimentación, un variador, un sensor específico, un guardamotor, un motor eléctrico o un componente de cuadro pueden no cambiarse casi nunca. Pero si fallan en una máquina crítica y no están disponibles, el coste puede ser muy superior al valor del repuesto.

Por eso, organizar el stock de mantenimiento exige mirar dos variables:

  • cuánto se consume,
  • qué impacto tiene no tenerlo cuando hace falta.

La rotación ayuda a gestionar el almacén. La criticidad ayuda a proteger la producción.

Clasificar las referencias por importancia

Una forma práctica de empezar es clasificar las referencias en cuatro grupos.

Tipo de material Característica Acción recomendada
Repuesto crítico Baja o media rotación, alto impacto si falta Tener en stock o alternativa validada
Repuesto habitual Consumo recurrente y plazo razonable Gestionar por mínimos y máximos
Consumible Uso frecuente y bajo impacto unitario Reposición periódica
Material no crítico Bajo impacto y fácil reposición No inmovilizar stock innecesario

Esta clasificación evita dos errores frecuentes: no tener disponible lo que realmente puede parar una línea y acumular material que no aporta seguridad operativa.

La pregunta clave para cada referencia no debería ser solo:

¿Cuántas veces se ha consumido?

También debería ser:

¿Qué ocurre si no la tenemos cuando falla?

El papel de mantenimiento

Mantenimiento debe liderar la definición técnica del stock crítico, porque conoce la planta, las averías, los equipos sensibles y las consecuencias de una parada.

Su papel es identificar:

  • máquinas críticas,
  • repuestos que han causado paradas,
  • referencias difíciles de conseguir,
  • componentes obsoletos,
  • averías repetitivas,
  • motores y accionamientos importantes,
  • cuadros eléctricos sensibles,
  • sensores o protecciones clave,
  • elementos que requieren parametrización,
  • componentes que no tienen sustituto directo.

Mantenimiento también debe aportar contexto. No basta con decir “necesitamos este repuesto”. Conviene explicar dónde está instalado, qué equipo afecta, qué pasa si falla y qué plazo máximo de respuesta sería aceptable.

Esa información permite a compras tomar mejores decisiones.

El papel de compras técnicas

Compras tiene una función clave para ordenar el stock y evitar improvisaciones.

Puede ayudar a:

  • registrar referencias correctamente,
  • eliminar duplicidades,
  • negociar condiciones,
  • revisar plazos reales,
  • buscar equivalencias,
  • unificar proveedores,
  • controlar obsolescencias,
  • valorar costes de inmovilizado,
  • mejorar la disponibilidad,
  • reducir compras urgentes.

El problema aparece cuando compras solo ve consumo y precio, y mantenimiento solo ve urgencia. La buena gestión del stock nace de combinar ambas miradas.

Una referencia puede parecer cara o poco rentable si se mira solo desde rotación. Pero puede ser muy razonable si evita una parada prolongada.

Familias que conviene revisar primero

Para no abordar todo el almacén a la vez, conviene empezar por las familias que más impacto tienen en la continuidad de planta.

Repuesto eléctrico

Suele ser una de las primeras familias a revisar. Incluye fuentes de alimentación, contactores, relés, guardamotores, fusibles, variadores, sensores, finales de carrera, protecciones, bornas, conectores y material de cuadro.

Son componentes relativamente pequeños, pero pueden parar una máquina completa.

Motores y accionamientos

Los motores eléctricos, reductores, acoplamientos y accionamientos deben revisarse según criticidad. En algunos casos bastará con tener identificada la alternativa. En otros, puede tener sentido disponer de repuesto o tener claro si se puede reparar o rebobinar.

Automatización y robótica

En plantas automatizadas conviene revisar también los repuestos asociados a PLCs, redes industriales, HMIs y robótica. Una CPU de autómata, una tarjeta de entradas o salidas, una fuente de alimentación, un módulo de comunicaciones, una pantalla HMI, un variador asociado a un eje, un encoder, un cable específico o un elemento de seguridad pueden detener una línea completa si no están disponibles o no existe una alternativa validada. En este tipo de repuestos no basta con tener una referencia física: también es importante disponer de copias de seguridad de programas, parámetros, configuraciones y comunicaciones, porque muchas sustituciones requieren puesta en marcha, carga de software o ajuste técnico antes de recuperar la producción.

Neumática e hidráulica

Racores, latiguillos, electroválvulas, cilindros, filtros, manómetros y elementos de regulación pueden provocar paradas o funcionamiento irregular si no están disponibles.

Transmisión y mecánica

Rodamientos, correas, poleas, cadenas, piñones, acoplamientos, retenes y elementos de desgaste suelen tener mucho peso en mantenimiento preventivo y correctivo.

Consumibles técnicos

Aunque no sean críticos individualmente, su falta puede ralentizar intervenciones: tornillería, bridas, terminales, cable, lubricantes, adhesivos, pequeño material eléctrico o herramientas auxiliares.

Cómo evitar duplicidades y material olvidado

Muchos almacenes de mantenimiento acumulan referencias duplicadas, productos obsoletos o material que nadie sabe exactamente para qué máquina era.

Para evitarlo, conviene revisar periódicamente:

  • referencias repetidas con distintos nombres,
  • piezas sin ubicación asignada,
  • material sin consumo histórico,
  • componentes de máquinas ya retiradas,
  • repuestos descatalogados,
  • equivalencias no validadas,
  • referencias sin proveedor claro,
  • piezas deterioradas por almacenamiento.

Una limpieza bien hecha no significa reducir stock sin criterio. Significa liberar espacio y recursos para reforzar lo que realmente importa.

Cuándo tener stock propio y cuándo apoyarse en proveedor

No todas las referencias críticas tienen que estar físicamente en la planta.

En algunos casos, lo más razonable será tener stock propio. En otros, bastará con tener una referencia bien identificada, un proveedor validado y un plazo de respuesta conocido.

La decisión depende de:

  • criticidad del equipo,
  • coste de parada,
  • plazo de reposición,
  • precio del repuesto,
  • facilidad de sustitución,
  • existencia de alternativas,
  • frecuencia de fallo,
  • espacio disponible,
  • riesgo de obsolescencia.

Para empresas industriales, contar con un proveedor cercano de suministro técnico puede ayudar a reducir stock innecesario sin perder capacidad de respuesta. La cercanía, el conocimiento de las referencias y el asesoramiento técnico son importantes cuando una avería no admite esperas.

Pasos para ordenar el stock de mantenimiento

Una forma sencilla de empezar sería:

  1. Identificar máquinas e instalaciones críticas.
  2. Revisar averías de los últimos meses o años.
  3. Listar repuestos que han provocado paradas o urgencias.
  4. Clasificar referencias por criticidad y rotación.
  5. Revisar plazos reales de entrega.
  6. Identificar equivalencias válidas.
  7. Eliminar duplicidades y material obsoleto.
  8. Definir mínimos y máximos para referencias habituales.
  9. Decidir qué repuestos críticos deben estar en stock.
  10. Revisar la lista periódicamente.

No hace falta hacerlo todo de golpe. Es mejor empezar por una línea crítica, una familia de producto o una zona de planta donde las averías tengan mayor impacto.

Tabla resumen

Pregunta Para qué sirve
¿Qué equipo depende de esta referencia? Determinar impacto real
¿Qué pasa si no está disponible? Medir criticidad
¿Cuánto tarda en conseguirse? Valorar necesidad de stock
¿Existe alternativa compatible? Reducir riesgo
¿Se consume con frecuencia? Gestionar mínimos y máximos
¿Está obsoleta? Anticipar problemas
¿Está bien registrada? Evitar errores en compras
¿Quién la necesita y para qué? Mejorar coordinación

Conclusión: menos improvisación y mejor respuesta

Organizar el stock de mantenimiento no consiste en llenar estanterías. Consiste en saber qué material protege realmente la continuidad de la planta.

Un almacén bien gestionado reduce compras urgentes, evita paradas prolongadas, mejora la coordinación entre mantenimiento y compras, y permite responder con más seguridad ante averías.

La clave está en combinar rotación, criticidad, plazos de entrega, conocimiento técnico y soporte de proveedores.

En Ramos Industrial ayudamos a empresas industriales a ordenar su suministro técnico, identificar repuestos críticos y mejorar la disponibilidad de material para mantenimiento.

Consulta con Ramos Industrial cómo ordenar el stock de mantenimiento y definir referencias críticas para tu planta.

Preguntas frecuentes

¿Qué es el stock de mantenimiento industrial?

Es el conjunto de repuestos, consumibles y materiales técnicos que una planta mantiene disponibles para realizar mantenimiento preventivo, correctivo y reparaciones.

¿Qué diferencia hay entre stock habitual y stock crítico?

El stock habitual se gestiona por consumo y rotación. El stock crítico se define por el impacto que tendría no disponer del repuesto cuando se produce una avería.

¿Conviene tener todos los repuestos críticos en almacén?

No siempre. Algunos deben estar físicamente disponibles. Otros pueden estar identificados con proveedor validado, equivalencia confirmada y plazo de entrega conocido.

¿Quién debe definir el stock crítico?

Debe liderarlo mantenimiento, con apoyo de compras técnicas. Mantenimiento conoce los equipos y compras ayuda a ordenar referencias, proveedores, costes y disponibilidad.

¿Cada cuánto debe revisarse el stock de mantenimiento?

Como mínimo una vez al año, y siempre que haya cambios en maquinaria, averías repetitivas, referencias obsoletas o problemas recurrentes de suministro.

4 de agosto de 2026
https://www.ramos.es/wp-content/uploads/2026/08/stock-mantenimiento-industrial.png 941 1672 Pedro Latorre https://ramosindustrial.com/wp-content/uploads/2025/03/Logo-Ramos-Industrial-300x138.png Pedro Latorre2026-08-04 06:21:142026-08-04 06:21:14Cómo organizar el stock de mantenimiento sin llenar el almacén de material innecesario
Mantenimiento Industrial, Suministros Industriales

Mantenimiento preventivo industrial: qué revisar para reducir averías repetitivas

mantenimiento preventivo

El preventivo no consiste solo en revisar por calendario

El mantenimiento preventivo industrial tiene un objetivo claro: reducir averías, evitar paradas no planificadas y mantener los equipos en condiciones fiables de trabajo.

Pero en muchas plantas, el preventivo acaba convirtiéndose en una lista de tareas repetidas por calendario: revisar, limpiar, engrasar, comprobar y volver a cerrar. Eso puede ser útil, pero no siempre es suficiente para reducir averías repetitivas.

Cuando una máquina falla una y otra vez, el problema no suele estar solo en que “no se ha hecho mantenimiento”. A veces se corrige el síntoma, pero no se revisa la causa: una mala conexión, una protección que dispara, un motor trabajando al límite, un sensor mal ubicado, una fuga neumática, una vibración, una lubricación insuficiente o una condición de trabajo que deteriora el equipo.

Por eso, un buen mantenimiento preventivo no debe limitarse a comprobar equipos. Debe ayudar a detectar patrones y anticipar problemas.

Averías repetitivas: una señal que conviene analizar

Una avería aislada puede ser un incidente. Una avería repetitiva es información.

Si un mismo equipo falla varias veces, si se sustituye siempre el mismo componente o si una línea genera incidencias parecidas cada cierto tiempo, conviene parar y analizar.

Algunas preguntas útiles son:

  • ¿Se está rompiendo siempre el mismo componente?
  • ¿La avería aparece en el mismo turno o condición de trabajo?
  • ¿Hay relación con temperatura, humedad, polvo o vibraciones?
  • ¿El repuesto utilizado es adecuado?
  • ¿La máquina trabaja por encima de su capacidad?
  • ¿La instalación eléctrica, neumática o mecánica está en buen estado?
  • ¿Hay errores de uso, regulación o ajuste?
  • ¿La avería se repara, pero no se elimina la causa?

El mantenimiento preventivo debe servir para responder a estas preguntas antes de que la avería vuelva a repetirse.


  1. Motores eléctricos y accionamientos

Los motores eléctricos son uno de los puntos más importantes en cualquier plan de mantenimiento preventivo industrial.

Conviene revisar:

  • ruidos anómalos,
  • temperatura,
  • vibraciones,
  • estado de rodamientos,
  • ventilación,
  • limpieza exterior,
  • conexiones,
  • intensidad de trabajo,
  • estado de acoplamientos,
  • alineación,
  • historial de averías.

Un motor puede seguir funcionando aunque esté dando señales de deterioro. El problema es que, cuando falla definitivamente, puede parar una bomba, un transportador, un ventilador o una línea completa.

También conviene tener identificados los motores críticos: aquellos cuya parada tiene impacto directo en producción. En esos casos, el preventivo debe ir acompañado de una estrategia clara: reparar, rebobinar, sustituir, tener repuesto o localizar una alternativa compatible.


  1. Cuadros eléctricos, protecciones y conexiones

Muchas averías repetitivas tienen origen eléctrico: conexiones flojas, calentamientos, protecciones que disparan, contactores desgastados, fuentes de alimentación al límite o componentes deteriorados por temperatura y polvo.

En cuadros eléctricos conviene revisar:

  • aprietes,
  • signos de calentamiento,
  • estado de contactores y relés,
  • fuentes de alimentación,
  • ventilación del cuadro,
  • limpieza,
  • protecciones,
  • bornas,
  • cables dañados,
  • entradas de polvo o humedad.

Una revisión eléctrica preventiva puede evitar fallos difíciles de diagnosticar. A veces, una máquina que se para de forma intermitente no tiene un problema de programación ni de mecánica, sino una alimentación inestable, un sensor mal conectado o una maniobra defectuosa.


  1. Sensores, finales de carrera y elementos de señal

En líneas automatizadas, los sensores son pequeños componentes con gran impacto. Un sensor sucio, desalineado, mal fijado o con cable dañado puede provocar paradas, falsas alarmas o ciclos bloqueados.

Conviene revisar:

  • fijación mecánica,
  • alineación,
  • limpieza,
  • cableado,
  • conectores,
  • distancia de detección,
  • señales intermitentes,
  • protección frente a golpes,
  • ubicación respecto al proceso.

También es importante comprobar si el sensor instalado es el adecuado para el entorno. Polvo, aceite, humedad, vibraciones o golpes pueden reducir mucho la fiabilidad de ciertos componentes.

En preventivo, no basta con verificar que el sensor “funciona”. Hay que revisar si está trabajando en condiciones estables y si su fallo puede provocar una parada relevante.


  1. Neumática, hidráulica y fugas

Las fugas neumáticas o hidráulicas pueden parecer problemas menores, pero generan pérdida de eficiencia, movimientos irregulares, caídas de presión y averías en otros componentes.

En mantenimiento preventivo conviene revisar:

  • fugas,
  • presión de trabajo,
  • estado de latiguillos,
  • racores,
  • cilindros,
  • electroválvulas,
  • filtros,
  • lubricación,
  • acumulación de suciedad,
  • movimientos lentos o irregulares.

Una pequeña fuga puede obligar al compresor o al sistema hidráulico a trabajar más de lo necesario. Con el tiempo, eso puede generar más desgaste, más consumo y más riesgo de parada.


  1. Mecánica, transmisión y elementos de desgaste

Los elementos mecánicos suelen avisar antes de fallar: ruido, holgura, vibración, temperatura, desgaste irregular o pérdida de precisión.

Conviene revisar:

  • rodamientos,
  • correas,
  • poleas,
  • cadenas,
  • acoplamientos,
  • guías,
  • husillos,
  • reductores,
  • lubricación,
  • tensiones,
  • alineaciones,
  • holguras.

En muchas averías repetitivas, el componente que se rompe no es la causa principal. Puede estar fallando por una desalineación, una tensión incorrecta, una sobrecarga o una mala condición de trabajo.

Por eso, el preventivo debe mirar el conjunto, no solo la pieza dañada.


  1. Repuestos críticos y disponibilidad

El mantenimiento preventivo también debe revisar la disponibilidad de repuestos.

Si una avería se repite o un componente pertenece a una máquina crítica, conviene preguntarse:

  • ¿tenemos identificado el repuesto?
  • ¿sabemos su referencia exacta?
  • ¿existe alternativa compatible?
  • ¿cuál es el plazo real de entrega?
  • ¿compras tiene la información correcta?
  • ¿mantenimiento sabe dónde está instalado?
  • ¿debería estar en stock?

Una parada no siempre se alarga por la dificultad de la reparación. Muchas veces se alarga porque el repuesto no está localizado o no se sabe qué alternativa utilizar.

El preventivo debe ayudar a anticipar esa situación.

Tabla de revisión preventiva

Área Qué revisar Riesgo si se descuida
Motores temperatura, vibración, rodamientos, ventilación parada de equipo crítico
Cuadros eléctricos conexiones, protecciones, fuentes, contactores fallos intermitentes o paradas
Sensores alineación, fijación, cableado, limpieza ciclos bloqueados o falsas alarmas
Neumática / hidráulica fugas, presión, latiguillos, válvulas movimientos irregulares y desgaste
Mecánica rodamientos, correas, cadenas, holguras roturas repetitivas
Repuestos referencias, plazos, alternativas, stock paradas prolongadas

Registrar bien para mejorar

Un mantenimiento preventivo eficaz necesita información.

No basta con hacer la revisión. Conviene registrar:

  • qué se ha revisado,
  • qué anomalías se han detectado,
  • qué componentes se han sustituido,
  • qué averías se repiten,
  • qué equipos generan más incidencias,
  • qué repuestos se consumen,
  • qué acciones quedan pendientes.

Con el tiempo, estos datos permiten mejorar el plan preventivo. Algunas tareas se podrán espaciar. Otras habrá que reforzarlas. Y algunos equipos merecerán un análisis más profundo o incluso mantenimiento predictivo basado en datos de máquina.

Del preventivo al predictivo

El mantenimiento preventivo y el predictivo no compiten entre sí. Se complementan.

El preventivo reduce riesgos mediante revisiones planificadas. El predictivo añade datos reales de máquina para detectar desviaciones antes de la avería.

Cuando un equipo crítico acumula averías repetitivas, puede tener sentido monitorizar variables como vibración, temperatura, consumo, presión, ciclos, alarmas o tiempos de funcionamiento.

El objetivo es el mismo: intervenir antes de que la avería se convierta en parada.

Conclusión: revisar mejor para parar menos

El mantenimiento preventivo industrial no debe ser una rutina sin análisis. Debe servir para identificar puntos débiles, reducir averías repetitivas y mejorar la disponibilidad de planta.

Motores, cuadros eléctricos, sensores, neumática, hidráulica, transmisión, elementos mecánicos y repuestos críticos deben revisarse con criterio, especialmente cuando afectan a equipos clave de producción.

En Ramos Industrial ayudamos a empresas industriales a reducir paradas no planificadas mediante mantenimiento preventivo, suministro técnico, reparación, instalaciones y conocimiento directo de planta.

Consulta con Ramos Industrial cómo revisar los puntos críticos de tu planta para reducir averías repetitivas y paradas no planificadas.

Preguntas frecuentes

¿Qué es el mantenimiento preventivo industrial?

Es el conjunto de revisiones e intervenciones planificadas que buscan reducir averías, mejorar la fiabilidad de los equipos y evitar paradas no programadas.

¿Cada cuánto debe hacerse un mantenimiento preventivo?

Depende del equipo, las horas de trabajo, la criticidad, el entorno y el historial de averías. No todos los equipos deben revisarse con la misma frecuencia.

¿Qué diferencia hay entre mantenimiento preventivo y predictivo?

El preventivo actúa según planificación, calendario, horas o ciclos. El predictivo utiliza datos reales de máquina para detectar señales de fallo antes de la avería.

¿Qué equipos deben priorizarse?

Los que afectan directamente a producción, seguridad, calidad, entregas o continuidad de planta. También los que acumulan averías repetitivas.

¿Por qué se repiten algunas averías?

Porque se sustituye el componente dañado, pero no se elimina la causa: desalineación, sobrecarga, mala conexión, fuga, vibración, temperatura, suciedad o condiciones de trabajo inadecuadas.

19 de julio de 2026
https://www.ramos.es/wp-content/uploads/2026/07/mantenimiento-preventivo.png 941 1672 Pedro Latorre https://ramosindustrial.com/wp-content/uploads/2025/03/Logo-Ramos-Industrial-300x138.png Pedro Latorre2026-07-19 17:12:472026-07-19 17:15:05Mantenimiento preventivo industrial: qué revisar para reducir averías repetitivas

SÍGUENOS EN LINKEDIN


Follow us on LinkedIn

Categorías

  • Actualidad
  • Digitalización industrial
  • Electricidad Industrial
  • Mantenimiento Industrial
  • Soluciones Industriales
  • Suministros Industriales

Oficinas

Dirección
Polígono Ondarria s/n
31800 Alsasua, Navarra

Contacto
ramos@ramos.es
948 564825

Ramos Industrial

Polígono Ondarria s/n
31800 Alsasua, Navarra

Centralita: 948 564825
ramos@ramos.es

Horario de Oficinas

Lu-Vi: 7:30-13:30 / 15:00-17:00

Horario Ferretería

Lu-Vi: 8:00-13:00 / 15:00-18:00

Esta empresa ha recibido una subvención del Gobierno de Navarra al amparo de la convocatoria de 2025 de ayudas para la mejora de la competitividad
Esta empresa ha contado con el apoyo del programa Kit Digital de la Unión Europea en el marco del Plan de Recuperación, Transformación y Resiliencia - Financiado por la Unión Europea - NextGenerationEU.
Kit Digital - Financiado por la Unión Europea - NextGenerationEU
  • Link to LinkedIn
  • Contacto
  • Política de calidad
  • Aviso Legal
  • Política de Privacidad
  • Política de cookies
Desplazarse hacia arriba Desplazarse hacia arriba Desplazarse hacia arriba