Qué datos de máquina ayudan a anticipar averías en planta industrial
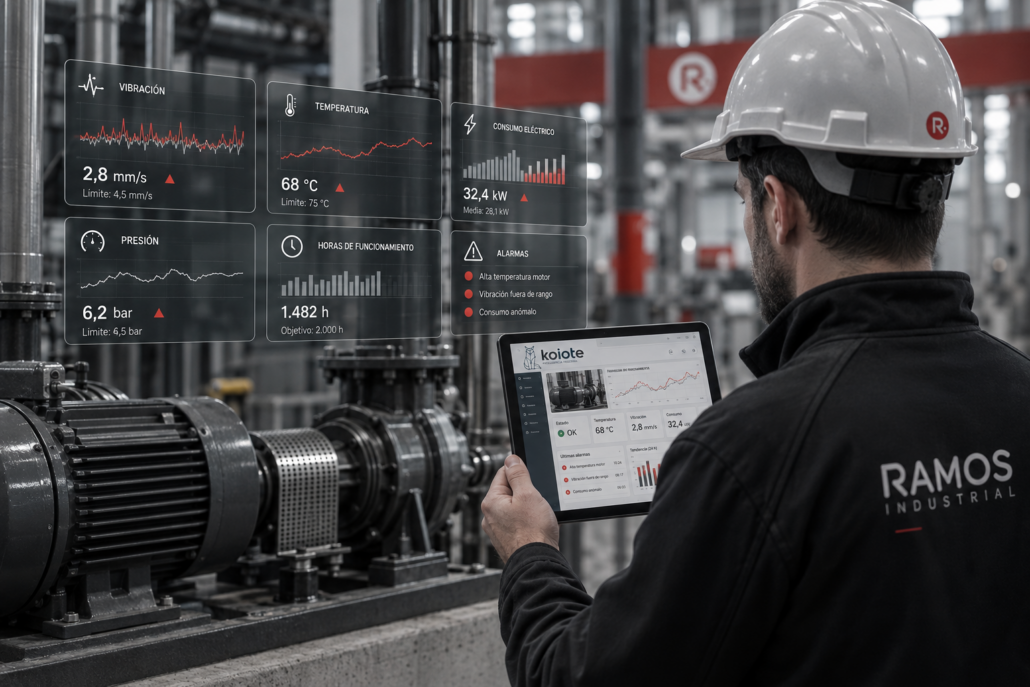
No todos los datos sirven para anticipar averías
En mantenimiento industrial se habla cada vez más de datos, sensórica, cuadros de mando y mantenimiento predictivo. Pero hay una idea importante: no todos los datos son igual de útiles.
Medir por medir no reduce averías. Para que un dato ayude a mantenimiento, debe cumplir tres condiciones:
- estar relacionado con un equipo o proceso importante,
- indicar una desviación antes de que aparezca la avería,
- permitir tomar una decisión concreta.
El objetivo no es llenar la planta de sensores ni generar más pantallas. El objetivo es detectar señales que ayuden a intervenir antes de que una incidencia acabe en parada.
Por eso, antes de hablar de tecnología, conviene hacerse una pregunta sencilla:
¿Qué datos nos permitirían saber que una máquina empieza a comportarse peor de lo normal?
La respuesta dependerá de cada planta, pero hay varias familias de datos especialmente útiles.
1.Vibración
La vibración es uno de los datos más utilizados para anticipar problemas mecánicos.
Puede ayudar a detectar:
- desequilibrios,
- desalineaciones,
- rodamientos deteriorados,
- holguras,
- problemas en acoplamientos,
- desgaste en elementos rotativos,
- funcionamiento anómalo de motores, bombas o ventiladores.
En muchos equipos, la avería no aparece de golpe. Antes se produce un aumento progresivo de vibración o un cambio en el patrón habitual.
Esto puede ser especialmente útil en:
- motores críticos,
- bombas,
- ventiladores,
- compresores,
- reductores,
- transportadores,
- maquinaria rotativa.
El dato de vibración debe interpretarse con criterio técnico. No basta con saber que “vibra más”. Hay que entender qué equipo es, cómo trabaja, cuál es su comportamiento normal y qué cambio puede indicar deterioro.
2.Temperatura
La temperatura es otro dato clave para mantenimiento.
Un aumento anómalo de temperatura puede indicar fricción, sobrecarga, falta de ventilación, fallo de lubricación, conexiones eléctricas defectuosas o componentes trabajando al límite.
Puede aplicarse a:
- motores,
- rodamientos,
- reductores,
- cuadros eléctricos,
- variadores,
- transformadores,
- bombas,
- sistemas hidráulicos,
- hornos o equipos de proceso.
En cuadros eléctricos, por ejemplo, la temperatura puede revelar puntos calientes provocados por contactos mal apretados, sobrecargas o componentes deteriorados. En motores o rodamientos, puede indicar desgaste o problemas de lubricación.
La temperatura es especialmente útil cuando se analiza su tendencia. Un valor puntual puede no decir demasiado. Una subida progresiva respecto al comportamiento habitual sí puede ser una señal temprana.
3.Consumo eléctrico e intensidad
El consumo eléctrico y la intensidad de trabajo pueden aportar mucha información sobre el estado de una máquina.
Un motor que empieza a consumir más de lo habitual puede estar trabajando con mayor carga, rozamiento, desalineación, atasco, desgaste mecánico o problemas en el proceso.
Estos datos pueden ayudar a detectar:
- sobrecargas,
- motores trabajando fuera de rango,
- bombas forzadas,
- ventiladores con obstrucciones,
- transportadores con exceso de esfuerzo,
- variaciones de proceso,
- pérdida de eficiencia.
También pueden ser útiles para comparar máquinas similares. Si dos equipos hacen el mismo trabajo, pero uno consume mucho más, puede haber una desviación que merece revisión.
En mantenimiento predictivo, el consumo eléctrico no debe verse solo como dato energético. También puede ser una señal de salud del equipo.
4.Presión, caudal y nivel
En instalaciones neumáticas, hidráulicas, de bombeo o fluidos, los datos de presión, caudal y nivel pueden anticipar problemas importantes.
Una caída de presión, un caudal irregular o una variación fuera de rango puede indicar:
- fugas,
- filtros saturados,
- bombas desgastadas,
- válvulas defectuosas,
- obstrucciones,
- pérdida de rendimiento,
- problemas de regulación,
- consumo anómalo de aire o fluido.
Estos datos son especialmente relevantes en:
- sistemas de bombeo,
- circuitos hidráulicos,
- redes neumáticas,
- refrigeración,
- lubricación,
- procesos con fluidos,
- instalaciones auxiliares.
Una fuga neumática puede parecer un problema menor, pero si se repite o se mantiene en el tiempo puede aumentar consumos, reducir eficiencia y forzar otros equipos.
5.Alarmas y microparadas
Las alarmas son una fuente de información muy valiosa, pero muchas veces no se analizan con suficiente detalle.
En muchas plantas, las alarmas se atienden cuando aparecen, se rearman y se continúa. El problema es que, si no se registran y analizan, se pierde información sobre patrones repetitivos.
Conviene revisar:
- alarmas más frecuentes,
- alarmas que aparecen antes de una parada,
- alarmas asociadas a una máquina concreta,
- alarmas por turno o por producto,
- microparadas recurrentes,
- tiempos de recuperación,
- secuencias de alarmas.
Una microparada aislada puede parecer poco importante. Pero muchas microparadas acumuladas pueden tener un impacto importante en productividad y pueden anticipar un fallo mayor.
El análisis de alarmas ayuda a pasar de “apagar fuegos” a detectar tendencias.
6.Ciclos, tiempos de proceso y rendimiento
Los tiempos de ciclo también pueden anticipar problemas.
Si una máquina empieza a tardar más en completar una operación, puede haber una pérdida de rendimiento, desgaste mecánico, problemas de ajuste, falta de presión, sensores inestables o movimientos más lentos de lo normal.
Datos útiles:
- tiempo de ciclo,
- tiempo de espera,
- tiempo de arranque,
- tiempo de parada,
- velocidad real,
- producción por hora,
- rechazos,
- rendimiento frente a estándar,
- OEE o disponibilidad.
Estos datos conectan mantenimiento con producción. No siempre una avería empieza con una parada. A veces empieza con una pérdida progresiva de rendimiento.
7.Datos de variadores, PLCs y sistemas de control
Muchas plantas ya tienen datos disponibles sin necesidad de instalar sensores nuevos.
Los variadores, PLCs, HMIs, SCADAs y sistemas de control pueden aportar información como:
- horas de funcionamiento,
- intensidad,
- frecuencia,
- alarmas,
- fallos,
- estados de máquina,
- ciclos,
- velocidades,
- temperaturas internas,
- señales de entrada y salida,
- eventos de seguridad,
- tiempos de parada.
Antes de plantear un proyecto de mantenimiento predictivo, conviene revisar qué datos ya existen y cómo pueden aprovecharse.
A veces el primer paso no es añadir más sensórica, sino ordenar y visualizar mejor la información que la máquina ya genera.
8.Historial de mantenimiento y averías
Los datos de máquina son importantes, pero deben cruzarse con el historial de mantenimiento.
Conviene registrar:
- qué avería ocurrió,
- cuándo ocurrió,
- cuánto duró,
- qué equipo afectó,
- qué repuesto se utilizó,
- qué causa se identificó,
- qué intervención se realizó,
- si había señales previas,
- si la avería se repite.
Este historial permite relacionar datos técnicos con averías reales.
Por ejemplo, si antes de varias averías aparece un aumento de temperatura, una alarma concreta o una subida de consumo, esa señal puede convertirse en indicador de alerta.
El conocimiento de mantenimiento es fundamental para interpretar los datos. Sin esa experiencia, los datos pueden generar ruido.
Cómo elegir qué datos medir primero
No hace falta empezar midiendo todo.
Una forma práctica de priorizar sería:
- Identificar equipos críticos.
- Revisar paradas más costosas o repetitivas.
- Analizar qué señales aparecieron antes de la avería.
- Comprobar qué datos ya existen.
- Definir qué variable puede anticipar el fallo.
- Establecer límites, tendencias o alertas.
- Asociar cada alerta a una acción de mantenimiento.
La clave es empezar por un problema concreto.
No es lo mismo decir “queremos datos de planta” que decir:
Queremos anticipar fallos en esta bomba porque cuando se para genera una parada de línea.
Esa segunda frase permite elegir mejor qué medir y para qué.
Tabla resumen de datos útiles
| Dato de máquina | Qué puede anticipar |
| Vibración | Rodamientos, desalineación, desequilibrio, desgaste |
| Temperatura | Sobrecarga, fricción, mala ventilación, conexiones defectuosas |
| Consumo eléctrico | Sobreesfuerzo, atasco, pérdida de eficiencia |
| Presión / caudal | Fugas, obstrucciones, bombas o válvulas deterioradas |
| Alarmas | Patrones repetitivos, fallos previos a parada |
| Microparadas | Problemas de ciclo, sensores, ajustes o alimentación |
| Tiempos de ciclo | Pérdida de rendimiento o movimientos anómalos |
| Datos de PLC / variador | Estados, fallos, cargas, horas y eventos |
| Historial de averías | Relación entre señales previas y fallos reales |
Convertir datos en acciones
Un dato solo tiene valor si permite actuar.
Por ejemplo:
- si aumenta la vibración, revisar rodamientos o alineación;
- si sube la temperatura, comprobar ventilación, carga o conexiones;
- si crece el consumo, revisar esfuerzo mecánico o proceso;
- si se repite una alarma, analizar causa raíz;
- si aumentan las microparadas, revisar sensores, ajustes o secuencia;
- si una bomba pierde caudal, revisar filtros, válvulas o desgaste.
La finalidad no es tener más información, sino tomar mejores decisiones de mantenimiento.
El papel de Koiote y Ramos Industrial
Koiote Inteligencia Industrial puede ayudar a capturar, ordenar y visualizar datos industriales para convertirlos en información útil. Ramos Industrial aporta conocimiento técnico de planta, mantenimiento, instalaciones, automatización y capacidad de intervención.
Esa combinación es importante porque el mantenimiento predictivo no es solo un proyecto de datos. Es un proyecto industrial.
Los datos deben conectarse con máquinas reales, averías reales y decisiones reales.
Conclusión: medir mejor para intervenir antes
Los datos de máquina pueden ayudar a anticipar averías, pero solo si se eligen con criterio.
Vibración, temperatura, consumo eléctrico, presión, caudal, alarmas, microparadas, tiempos de ciclo, datos de PLCs y variadores pueden aportar señales muy valiosas para mantenimiento.
La clave está en empezar por equipos críticos, identificar qué fallos se quieren anticipar y convertir cada alerta en una acción concreta.
En Ramos Industrial y Koiote Inteligencia Industrial ayudamos a empresas industriales a transformar datos de planta en información útil para mantenimiento, producción y continuidad operativa.
Preguntas frecuentes
¿Qué datos son más útiles para mantenimiento predictivo?
Depende del equipo, pero suelen ser útiles vibración, temperatura, consumo eléctrico, presión, caudal, alarmas, microparadas, ciclos y datos de PLCs o variadores.
¿Hace falta instalar sensores nuevos?
No siempre. Muchas máquinas ya generan datos útiles en PLCs, variadores, HMIs o SCADAs. Conviene revisar primero qué información existe.
¿Qué equipos conviene monitorizar primero?
Los equipos críticos, los que generan paradas costosas, los que tienen averías repetitivas o aquellos cuyo fallo deja señales previas medibles.
¿Los datos sustituyen al mantenimiento preventivo?
No. Los datos complementan el conocimiento técnico y ayudan a decidir mejor cuándo revisar, intervenir o preparar repuestos.
¿Por dónde empezar?
Por una máquina o línea crítica, definiendo qué avería se quiere anticipar, qué datos pueden detectarla y qué acción tomará mantenimiento si aparece una alerta.